焊接工艺与结构亮点展示图,工业专业风。画面中央主体为三维柔性焊… - 图片创意预览

焊接工艺与结构亮点展示图,工业专业风。画面中央主体为三维柔性焊…

焊接工艺与结构亮点展示图,工业专业风。画面中央主体为三维柔性焊接平台上的方管桁架组对工装,方管结构清晰可见,产品外观(物理结构、材质质感、颜色)与输入产品图保持绝对一致,杜绝任何变形和色差,精细化处理

用户头像

GD729431192

2026.08.03
[第4张] 结构材质与工艺证明-焊接结构拆解展示。本张使用【图2】焊接平台上的方管桁架作为主体。 [氛围/风格] 技术专业风,深色背景突出结构,工业金属质感。 [元素布局] 画面中央展示三维焊接平台上的方管桁架组对结构,占比约50%,产品外观与输入产品图保持绝对一致。画面分布多条引线标注,分别指向不同焊接节点和结构部位,用红框或白线标注关键位置。左侧有材质说明区,右侧有工艺说明区。背景深灰色渐变,带技术图纸线条装饰。 [光影质感] 侧上方主光,突出方管结构轮廓和焊接节点,金属表面有硬朗高光,明暗对比清晰,体现工业精密感。 [配色色系] 全局底色 #1F2124 深灰黑;主色银灰 #DADCE0;辅助色工业蓝 #1A73E8;标注线白色;强调色橙黄 #FF6D00。 [视角构图] 俯视角度,结构居中,引线从四周指向关键节点,阅读动线顶部标题 → 中心结构图 → 两侧说明区。 [文字版式] 顶部主标题「结构材质 工艺保障」粗体大字,副标题「每一道焊缝都经得起检验」。引线标注文字:「满焊工艺 焊接牢固」「方管加厚 承重强」「坡口焊接 受力均匀」「三维定位 精度可控」「打磨平整 无毛刺」「工装组对 不变形」。左侧材质区:「材质可选 碳钢/不锈钢/铝合金」;右侧工艺区:「激光下料 数控钻孔 精度高」。 [比例分辨率] 3:4 竖版比例,4K 分辨率,文字清晰可辨,高清画质。 [负向提示词] 变形,水印,文字错乱,产品图模糊,背景杂乱,结构错误。[第4张] 结构材质与工艺证明-焊接结构拆解展示。本张使用【图2】焊接平台上的方管桁架作为主体。
[氛围/风格] 技术专业风,深色背景突出结构,工业金属质感。
[元素布局] 画面中央展示三维焊接平台上的方管桁架组对结构,占比约50%,产品外观与输入产品图保持绝对一致。画面分布多条引线标注,分别指向不同焊接节点和结构部位,用红框或白线标注关键位置。左侧有材质说明区,右侧有工艺说明区。背景深灰色渐变,带技术图纸线条装饰。
[光影质感] 侧上方主光,突出方管结构轮廓和焊接节点,金属表面有硬朗高光,明暗对比清晰,体现工业精密感。
[配色色系] 全局底色 #1F2124 深灰黑;主色银灰 #DADCE0;辅助色工业蓝 #1A73E8;标注线白色;强调色橙黄 #FF6D00。
[视角构图] 俯视角度,结构居中,引线从四周指向关键节点,阅读动线顶部标题 → 中心结构图 → 两侧说明区。
[文字版式] 顶部主标题「结构材质 工艺保障」粗体大字,副标题「每一道焊缝都经得起检验」。引线标注文字:「满焊工艺 焊接牢固」「方管加厚 承重强」「坡口焊接 受力均匀」「三维定位 精度可控」「打磨平整 无毛刺」「工装组对 不变形」。左侧材质区:「材质可选 碳钢/不锈钢/铝合金」;右侧工艺区:「激光下料 数控钻孔 精度高」。
[比例分辨率] 3:4 竖版比例,4K 分辨率,文字清晰可辨,高清画质。
[负向提示词] 变形,水印,文字错乱,产品图模糊,背景杂乱,结构错误。
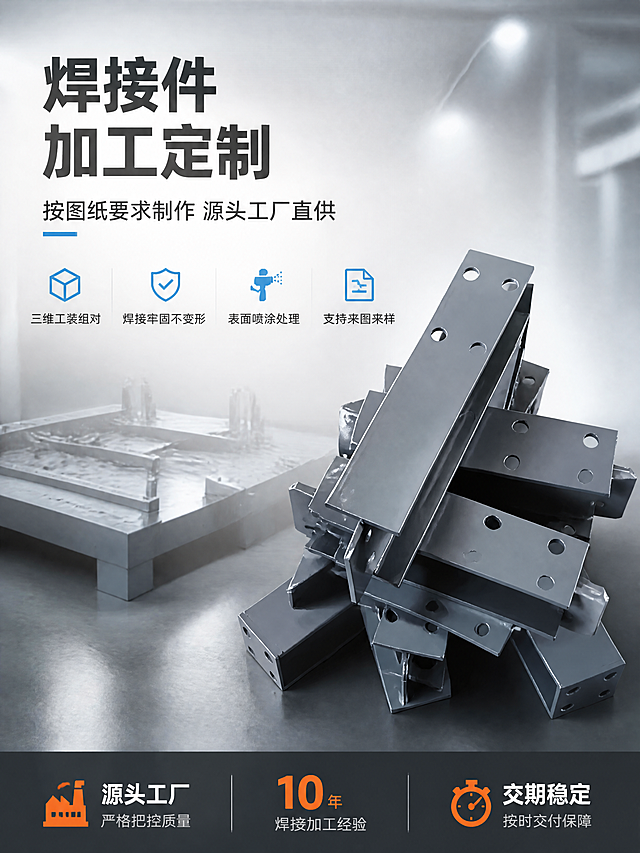
[第1张] 详情页头图-焊接件加工定制主视觉海报。本张使用【图1】灰色喷涂成品焊接件作为主体,【图2】焊接平台工装作为背景元素。 [氛围/风格] 工业专业海报风,冷灰金属质感,商业摄影质感,与主图套图视觉统一。 [元素布局] 画面右侧主体为灰色方管焊接结构件成品组,多根方管与连接板组合摆放,占比约55%-60%;产品物理结构、材质质感、灰色喷涂颜色与输入产品图保持绝对一致,杜绝任何变形和色差。左侧留标题区,背景为浅灰色工业风,带细微金属纹理和柔和光斑;背景远处隐约可见三维焊接平台轮廓,增加工厂氛围。底部深色通栏增加稳重感。 [光影质感] 左上方主光照明,金属表面有细腻高光,右下自然投影,整体明亮通透,突出金属质感与焊接细节。 [配色色系] 全局底色 #E8EAED 冷灰渐变;主色深灰 #3C4043;辅助色工业蓝 #1A73E8;点缀色橙黄 #FF6D00。 [视角构图] 45度斜侧视,产品为视觉中心,阅读动线左上标题 → 右侧产品 → 底部信息条。 [文字版式] 左上标题区:主标题「焊接件加工定制」超大粗体,副标题「按图纸要求制作 源头工厂直供」;下方4个卖点短句横排带图标:「三维工装组对」「焊接牢固不变形」「表面喷涂处理」「支持来图来样」。底部通栏深色底,左侧「源头工厂」中间「10年焊接加工经验」右侧「交期稳定」。文字不遮挡产品主体。 [比例分辨率] 3:4 竖版比例,4K 分辨率,文字清晰可辨,高清画质。 [负向提示词] 变形,水印,文字错乱,产品图模糊,背景杂乱,结构错误,颜色偏差。[第1张] 详情页头图-焊接件加工定制主视觉海报。本张使用【图1】灰色喷涂成品焊接件作为主体,【图2】焊接平台工装作为背景元素。
[氛围/风格] 工业专业海报风,冷灰金属质感,商业摄影质感,与主图套图视觉统一。
[元素布局] 画面右侧主体为灰色方管焊接结构件成品组,多根方管与连接板组合摆放,占比约55%-60%;产品物理结构、材质质感、灰色喷涂颜色与输入产品图保持绝对一致,杜绝任何变形和色差。左侧留标题区,背景为浅灰色工业风,带细微金属纹理和柔和光斑;背景远处隐约可见三维焊接平台轮廓,增加工厂氛围。底部深色通栏增加稳重感。
[光影质感] 左上方主光照明,金属表面有细腻高光,右下自然投影,整体明亮通透,突出金属质感与焊接细节。
[配色色系] 全局底色 #E8EAED 冷灰渐变;主色深灰 #3C4043;辅助色工业蓝 #1A73E8;点缀色橙黄 #FF6D00。
[视角构图] 45度斜侧视,产品为视觉中心,阅读动线左上标题 → 右侧产品 → 底部信息条。
[文字版式] 左上标题区:主标题「焊接件加工定制」超大粗体,副标题「按图纸要求制作 源头工厂直供」;下方4个卖点短句横排带图标:「三维工装组对」「焊接牢固不变形」「表面喷涂处理」「支持来图来样」。底部通栏深色底,左侧「源头工厂」中间「10年焊接加工经验」右侧「交期稳定」。文字不遮挡产品主体。
[比例分辨率] 3:4 竖版比例,4K 分辨率,文字清晰可辨,高清画质。
[负向提示词] 变形,水印,文字错乱,产品图模糊,背景杂乱,结构错误,颜色偏差。
[第2张] 核心卖点总览-6大优势icon卡展示。本张使用【图1】成品焊接件作为中心展示主体。 [氛围/风格] 工业专业风,冷灰金属质感,信息密度高,与头图视觉统一。 [元素布局] 画面中央展示灰色方管焊接结构件成品,占比约40%,产品外观与输入产品图保持绝对一致。周围环绕6个圆角信息卡,呈放射状分布,每个卡片配工业风图标和短标题。背景为深灰色渐变,带细微网格纹理,增加科技工业感。 [光影质感] 均匀柔光照明,金属表面有细腻高光,产品底部有柔和投影,整体清晰利落。 [配色色系] 全局底色 #2C2F33 深灰渐变;主色银灰 #DADCE0;辅助色工业蓝 #1A73E8;卡片底色 #3C4043 深灰。 [视角构图] 正面平视,产品居中,6个卖点卡环绕分布,阅读动线从顶部标题 → 中心产品 → 四周卖点卡。 [文字版式] 顶部主标题「6大核心优势」粗体大字,副标题「专业焊接加工 品质有保障」。6个卖点卡:左上「来图定制」、右上「三维工装」、左中「满焊工艺」、右中「精度可控」、左下「表面喷涂」、右下「交期稳定」;每卡图标在上文字在下,清晰易读。文字全部中文,现代无衬线字体。 [比例分辨率] 3:4 竖版比例,4K 分辨率,文字清晰可辨,高清画质。 [负向提示词] 变形,水印,文字错乱,产品图模糊,背景杂乱,结构错误。[第2张] 核心卖点总览-6大优势icon卡展示。本张使用【图1】成品焊接件作为中心展示主体。
[氛围/风格] 工业专业风,冷灰金属质感,信息密度高,与头图视觉统一。
[元素布局] 画面中央展示灰色方管焊接结构件成品,占比约40%,产品外观与输入产品图保持绝对一致。周围环绕6个圆角信息卡,呈放射状分布,每个卡片配工业风图标和短标题。背景为深灰色渐变,带细微网格纹理,增加科技工业感。
[光影质感] 均匀柔光照明,金属表面有细腻高光,产品底部有柔和投影,整体清晰利落。
[配色色系] 全局底色 #2C2F33 深灰渐变;主色银灰 #DADCE0;辅助色工业蓝 #1A73E8;卡片底色 #3C4043 深灰。
[视角构图] 正面平视,产品居中,6个卖点卡环绕分布,阅读动线从顶部标题 → 中心产品 → 四周卖点卡。
[文字版式] 顶部主标题「6大核心优势」粗体大字,副标题「专业焊接加工 品质有保障」。6个卖点卡:左上「来图定制」、右上「三维工装」、左中「满焊工艺」、右中「精度可控」、左下「表面喷涂」、右下「交期稳定」;每卡图标在上文字在下,清晰易读。文字全部中文,现代无衬线字体。
[比例分辨率] 3:4 竖版比例,4K 分辨率,文字清晰可辨,高清画质。
[负向提示词] 变形,水印,文字错乱,产品图模糊,背景杂乱,结构错误。
[第6张] 品质检测-焊接精度与强度验证。本张使用【图3】【图5】焊接平台工装作为检测展示主体。 [氛围/风格] 品质检测风,严谨专业,冷灰工业质感。 [元素布局] 画面左侧展示焊接平台上的方管桁架组对,体现工装定位精度,占比约45%,产品外观与输入产品图保持绝对一致。右侧为检测项目展示区,分3个检测模块上下排列。背景为深灰蓝色渐变,带测量刻度线装饰,增加精密感。 [光影质感] 侧上方主光,突出焊接结构轮廓,金属表面有清晰高光,整体明暗对比适中,体现精密检测氛围。 [配色色系] 全局底色 #20262D 深蓝灰;主色银灰 #DADCE0;辅助色工业蓝 #1A73E8;通过标识绿色 #34A853;强调色橙黄 #FF6D00。 [视角构图] 左侧产品大图,右侧检测信息区,阅读动线顶部标题 → 左侧产品 → 右侧检测项。 [文字版式] 顶部主标题「严格品控 品质保障」粗体大字,副标题「每一件产品都经过多重检验」。右侧3个检测模块:「尺寸精度检测 工装定位 误差可控」带绿色对勾标识;「焊接强度检测 满焊工艺 牢固可靠」带绿色对勾标识;「表面质量检测 平整光滑 无虚焊漏焊」带绿色对勾标识。底部小字「支持第三方检测 按图纸要求验收」。 [比例分辨率] 3:4 竖版比例,4K 分辨率,文字清晰可辨,高清画质。 [负向提示词] 变形,水印,文字错乱,产品图模糊,背景杂乱。[第6张] 品质检测-焊接精度与强度验证。本张使用【图3】【图5】焊接平台工装作为检测展示主体。
[氛围/风格] 品质检测风,严谨专业,冷灰工业质感。
[元素布局] 画面左侧展示焊接平台上的方管桁架组对,体现工装定位精度,占比约45%,产品外观与输入产品图保持绝对一致。右侧为检测项目展示区,分3个检测模块上下排列。背景为深灰蓝色渐变,带测量刻度线装饰,增加精密感。
[光影质感] 侧上方主光,突出焊接结构轮廓,金属表面有清晰高光,整体明暗对比适中,体现精密检测氛围。
[配色色系] 全局底色 #20262D 深蓝灰;主色银灰 #DADCE0;辅助色工业蓝 #1A73E8;通过标识绿色 #34A853;强调色橙黄 #FF6D00。
[视角构图] 左侧产品大图,右侧检测信息区,阅读动线顶部标题 → 左侧产品 → 右侧检测项。
[文字版式] 顶部主标题「严格品控 品质保障」粗体大字,副标题「每一件产品都经过多重检验」。右侧3个检测模块:「尺寸精度检测 工装定位 误差可控」带绿色对勾标识;「焊接强度检测 满焊工艺 牢固可靠」带绿色对勾标识;「表面质量检测 平整光滑 无虚焊漏焊」带绿色对勾标识。底部小字「支持第三方检测 按图纸要求验收」。
[比例分辨率] 3:4 竖版比例,4K 分辨率,文字清晰可辨,高清画质。
[负向提示词] 变形,水印,文字错乱,产品图模糊,背景杂乱。
[第4张] 结构材质-焊接工艺与方管材质证明。金属结构型页面,展示材质与焊接工艺优势。本张使用【图4】灰色方管框架作为主体。 [氛围/风格] 专业技术感,工业硬核风格,深蓝黑底,高对比,突出金属质感和工艺精良。 [元素布局] 画面中心展示灰色方管焊接框架(与输入图4外观一致),斜45度视角,占画面约50%。周围用引线标注方式指向4个关键部位:左上指向方管管壁标注材质,右上指向焊接节点标注工艺,左下指向接口处标注精度,右下指向框架整体标注结构。背景为深蓝黑色工业质感背景,有微弱的技术线条装饰。 [光影质感] 侧逆光突出金属方管的轮廓高光和立体感,焊道处有金属光泽,整体明暗对比强烈,突出工业硬核感。 [配色色系] 全局底色深蓝黑#1A252F;主色灰色金属框架;强调色亮橙色#F39C12引线和标注;标题白色,说明文字浅灰。 [视角构图] 中心主体构图,4条引线从主体向四角辐射,阅读动线:中心产品→四周标注说明。 [文字版式] 顶部居中主标题「优质材质 精密工艺」,副标题「精选方管 满焊工艺 结构牢固」。4条引线标注分别为:「优质方管 壁厚均匀」「满焊工艺 焊接牢固」「激光切割 切口平整」「结构稳固 承重力强」。每条标注配图标+标题+小字说明。字体统一粗黑体,白色标题,橙色强调。 [比例分辨率] 3:4竖版比例,4K分辨率,文字清晰可辨,高清画质。 [负向提示词] 产品变形,结构错误,虚焊,毛刺,油污,锈迹,水印,文字错乱,平台Logo[第4张] 结构材质-焊接工艺与方管材质证明。金属结构型页面,展示材质与焊接工艺优势。本张使用【图4】灰色方管框架作为主体。
[氛围/风格] 专业技术感,工业硬核风格,深蓝黑底,高对比,突出金属质感和工艺精良。
[元素布局] 画面中心展示灰色方管焊接框架(与输入图4外观一致),斜45度视角,占画面约50%。周围用引线标注方式指向4个关键部位:左上指向方管管壁标注材质,右上指向焊接节点标注工艺,左下指向接口处标注精度,右下指向框架整体标注结构。背景为深蓝黑色工业质感背景,有微弱的技术线条装饰。
[光影质感] 侧逆光突出金属方管的轮廓高光和立体感,焊道处有金属光泽,整体明暗对比强烈,突出工业硬核感。
[配色色系] 全局底色深蓝黑#1A252F;主色灰色金属框架;强调色亮橙色#F39C12引线和标注;标题白色,说明文字浅灰。
[视角构图] 中心主体构图,4条引线从主体向四角辐射,阅读动线:中心产品→四周标注说明。
[文字版式] 顶部居中主标题「优质材质 精密工艺」,副标题「精选方管 满焊工艺 结构牢固」。4条引线标注分别为:「优质方管 壁厚均匀」「满焊工艺 焊接牢固」「激光切割 切口平整」「结构稳固 承重力强」。每条标注配图标+标题+小字说明。字体统一粗黑体,白色标题,橙色强调。
[比例分辨率] 3:4竖版比例,4K分辨率,文字清晰可辨,高清画质。
[负向提示词] 产品变形,结构错误,虚焊,毛刺,油污,锈迹,水印,文字错乱,平台Logo
[第2张] 核心卖点总览-四大核心优势icon卡型。本张使用【图1】作为产品主体。 [氛围/风格] 工业专业风,高信息密度,冷灰底色,商业摄影质感。 [元素布局] 产品居中偏左,45度斜侧视角,占比约45%;右侧为2×2四宫格卖点卡区域;背景为浅灰渐变 #F0F2F5,底部有细微金属拉丝纹理。保持产品外观结构、材质、颜色与输入产品图完全一致。 [光影质感] 顶部均匀柔光,侧光勾勒金属棱边,底部柔和投影,整体明亮通透,金属质感清晰。 [配色色系] 全局底色 #F0F2F5 浅灰;主色深灰 #333;辅助色工业蓝 #2563EB;强调色橙 #F97316。 [视角构图] 平视微俯视,左产品右信息,左右平衡,阅读动线顶部标题 → 左产品 → 右四宫格。 [文字版式] 顶部居中主标题粗体「四大核心优势 品质有保障」,副标题「专业焊接加工 源头工厂直供」;右侧四宫格每格含图标+标题+短句:格1「激光下料」「切口平整 精度高」配激光切割图标;格2「满焊工艺」「结构牢固 承重力强」配焊缝图标;格3「厚板焊接」「钢板厚实 不易变形」配钢板图标;格4「防锈处理」「表面喷塑 耐腐蚀」配盾牌图标。图标为工业蓝线条风格,卡片为白色圆角浅阴影。 [比例分辨率] 3:4 竖版比例,4K 分辨率,文字清晰可辨。 [负向提示词] 变形,水印,文字错乱,产品模糊,结构错误。[第2张] 核心卖点总览-四大核心优势icon卡型。本张使用【图1】作为产品主体。
[氛围/风格] 工业专业风,高信息密度,冷灰底色,商业摄影质感。
[元素布局] 产品居中偏左,45度斜侧视角,占比约45%;右侧为2×2四宫格卖点卡区域;背景为浅灰渐变 #F0F2F5,底部有细微金属拉丝纹理。保持产品外观结构、材质、颜色与输入产品图完全一致。
[光影质感] 顶部均匀柔光,侧光勾勒金属棱边,底部柔和投影,整体明亮通透,金属质感清晰。
[配色色系] 全局底色 #F0F2F5 浅灰;主色深灰 #333;辅助色工业蓝 #2563EB;强调色橙 #F97316。
[视角构图] 平视微俯视,左产品右信息,左右平衡,阅读动线顶部标题 → 左产品 → 右四宫格。
[文字版式] 顶部居中主标题粗体「四大核心优势 品质有保障」,副标题「专业焊接加工 源头工厂直供」;右侧四宫格每格含图标+标题+短句:格1「激光下料」「切口平整 精度高」配激光切割图标;格2「满焊工艺」「结构牢固 承重力强」配焊缝图标;格3「厚板焊接」「钢板厚实 不易变形」配钢板图标;格4「防锈处理」「表面喷塑 耐腐蚀」配盾牌图标。图标为工业蓝线条风格,卡片为白色圆角浅阴影。
[比例分辨率] 3:4 竖版比例,4K 分辨率,文字清晰可辨。
[负向提示词] 变形,水印,文字错乱,产品模糊,结构错误。
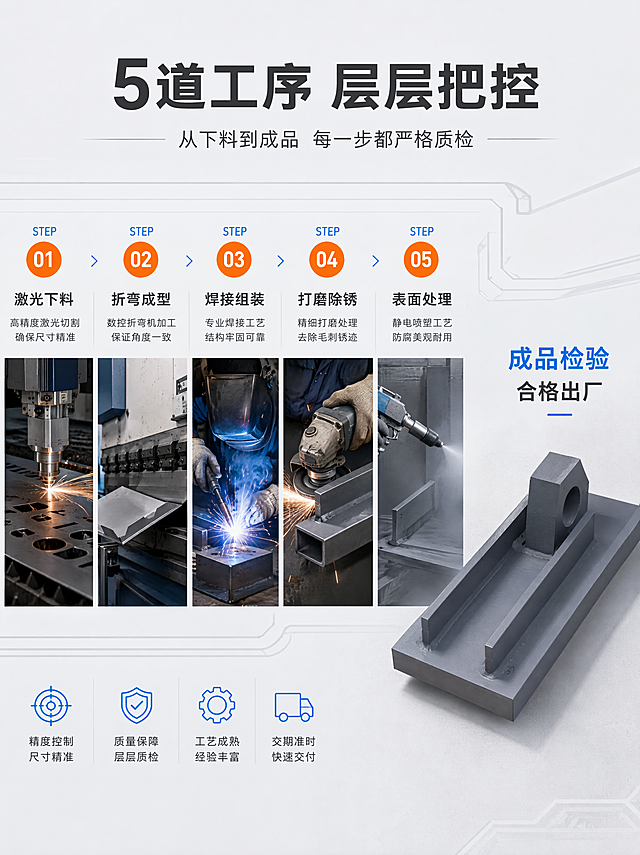
[第5张] 加工流程演示-从下料到成品全流程。本张使用【图4】下料毛坯件、【图2】组对工装、【图1】成品件分别对应流程步骤。 [氛围/风格] 工业流程风,冷灰金属质感,清晰直观。 [元素布局] 画面采用竖向流程布局,从上到下分5个步骤,每个步骤配对应产品图和简短说明。第1步激光下料用方管毛坯件图,第2步数控钻孔用带孔连接板,第3步工装组对用焊接平台工装图,第4步焊接成型用焊接中状态,第5步表面处理用灰色喷涂成品。步骤之间用箭头连接。背景浅灰色工业风。 [光影质感] 均匀柔光,每步产品图光线一致,整体明亮清晰,流程感强。 [配色色系] 全局底色 #F8F9FA 浅灰白;主色深灰 #3C4043;辅助色工业蓝 #1A73E8;步骤序号用蓝色圆形底白字。 [视角构图] 竖向流程构图,5步从上到下排列,阅读动线顶部标题 → 第1步 → 第5步依次向下。 [文字版式] 顶部主标题「5步标准化加工流程」粗体大字,副标题「从下料到成品 全流程品质可控」。每步左侧大号数字序号「01-05」,右侧步骤名称和简短说明:「01 激光下料 切口平整无毛刺」「02 数控钻孔 孔位精准一致」「03 工装组对 三维定位不变形」「04 焊接成型 满焊工艺牢固」「05 表面处理 喷涂/镀锌可选」。箭头连接各步骤,流程清晰。 [比例分辨率] 1:2 竖版长图比例,4K 分辨率,文字清晰可辨,高清画质。 [负向提示词] 变形,水印,文字错乱,产品图模糊,背景杂乱。[第5张] 加工流程演示-从下料到成品全流程。本张使用【图4】下料毛坯件、【图2】组对工装、【图1】成品件分别对应流程步骤。
[氛围/风格] 工业流程风,冷灰金属质感,清晰直观。
[元素布局] 画面采用竖向流程布局,从上到下分5个步骤,每个步骤配对应产品图和简短说明。第1步激光下料用方管毛坯件图,第2步数控钻孔用带孔连接板,第3步工装组对用焊接平台工装图,第4步焊接成型用焊接中状态,第5步表面处理用灰色喷涂成品。步骤之间用箭头连接。背景浅灰色工业风。
[光影质感] 均匀柔光,每步产品图光线一致,整体明亮清晰,流程感强。
[配色色系] 全局底色 #F8F9FA 浅灰白;主色深灰 #3C4043;辅助色工业蓝 #1A73E8;步骤序号用蓝色圆形底白字。
[视角构图] 竖向流程构图,5步从上到下排列,阅读动线顶部标题 → 第1步 → 第5步依次向下。
[文字版式] 顶部主标题「5步标准化加工流程」粗体大字,副标题「从下料到成品 全流程品质可控」。每步左侧大号数字序号「01-05」,右侧步骤名称和简短说明:「01 激光下料 切口平整无毛刺」「02 数控钻孔 孔位精准一致」「03 工装组对 三维定位不变形」「04 焊接成型 满焊工艺牢固」「05 表面处理 喷涂/镀锌可选」。箭头连接各步骤,流程清晰。
[比例分辨率] 1:2 竖版长图比例,4K 分辨率,文字清晰可辨,高清画质。
[负向提示词] 变形,水印,文字错乱,产品图模糊,背景杂乱。
[第4张] 材质细节特写-焊缝与厚钢板微距细节。本张使用【图1】焊缝区域作为细节主体。 [氛围/风格] 微距工业质感,硬核细节,深灰背景,商业摄影质感。 [元素布局] 主画面为焊缝与耳轴连接处的微距特写,占画面约60%居中;左下与右下各有一个圆形放大细节框,分别展示焊道纹理与钢板切面;背景为深灰虚化工业台面。保持产品材质、颜色、焊缝形态与输入产品图一致,金属颗粒与焊道肌理真实。 [光影质感] 侧光斜打突出焊道立体纹理,金属表面细微高光,暗部有层次,质感强烈真实。 [配色色系] 全局底色 #111827 近黑深灰;主色金属灰与银灰;辅助色工业蓝;强调色橙黄用于标签。 [视角构图] 微距特写视角,主特写占据画面中心,两个圆形放大框分布于下方两侧,形成大小对比。 [文字版式] 左上主标题白字粗体「真材实料 细节见品质」,副标题白字「厚钢板 满焊工艺 经久耐用」;左下圆框上方橙黄标签「饱满焊道」,下方白字「焊接均匀 结构牢固」;右下圆框上方橙黄标签「厚钢板材」,下方白字「材质厚实 承重力强」;右侧竖排三个品质标签白字:「Q235钢板」「二氧化碳保护焊」「表面喷塑处理」。 [比例分辨率] 3:4 竖版比例,4K 分辨率,文字清晰可辨。 [负向提示词] 变形,水印,文字错乱,产品模糊,材质失真。[第4张] 材质细节特写-焊缝与厚钢板微距细节。本张使用【图1】焊缝区域作为细节主体。
[氛围/风格] 微距工业质感,硬核细节,深灰背景,商业摄影质感。
[元素布局] 主画面为焊缝与耳轴连接处的微距特写,占画面约60%居中;左下与右下各有一个圆形放大细节框,分别展示焊道纹理与钢板切面;背景为深灰虚化工业台面。保持产品材质、颜色、焊缝形态与输入产品图一致,金属颗粒与焊道肌理真实。
[光影质感] 侧光斜打突出焊道立体纹理,金属表面细微高光,暗部有层次,质感强烈真实。
[配色色系] 全局底色 #111827 近黑深灰;主色金属灰与银灰;辅助色工业蓝;强调色橙黄用于标签。
[视角构图] 微距特写视角,主特写占据画面中心,两个圆形放大框分布于下方两侧,形成大小对比。
[文字版式] 左上主标题白字粗体「真材实料 细节见品质」,副标题白字「厚钢板 满焊工艺 经久耐用」;左下圆框上方橙黄标签「饱满焊道」,下方白字「焊接均匀 结构牢固」;右下圆框上方橙黄标签「厚钢板材」,下方白字「材质厚实 承重力强」;右侧竖排三个品质标签白字:「Q235钢板」「二氧化碳保护焊」「表面喷塑处理」。
[比例分辨率] 3:4 竖版比例,4K 分辨率,文字清晰可辨。
[负向提示词] 变形,水印,文字错乱,产品模糊,材质失真。
[主图-2] 焊接件核心亮点图,展示加工工艺与结构强度优势。 [氛围风格] 硬核工业技术风,专业精密感。 [画质] 商业摄影质感、光线清晰锐利、细节丰富、画面干净。 [元素] 画面主体为焊接结构件侧面视角(保持产品外观与输入产品图一致),清晰展示焊接坡口、焊缝成型、钢板厚度与加强筋结构。工件放置在铸铁平台上,旁边有焊接检验尺、角度尺、探伤检测设备局部。背景为浅灰色工业背景,有轻微的技术线稿装饰。商品主体占比约70%。画面满屏无边框。 [光影] 左侧45度硬光突出焊缝纹理与钢板切面质感;右侧柔光补光减少死黑;顶部轮廓光勾勒工件边缘。金属切面高光锐利,焊接处熔池纹理清晰可见。 [配色] 主色深灰+浅灰渐变背景;辅色金属银+铁锈红;强调色科技蓝(参数高亮与引线)。 [视角构图] 平视微俯,工件居中偏左,右侧留出信息区;景深较浅突出主体。 [文字版式] 顶部居中主标题粗黑体"精密焊接 结构牢固",白色大字。主体周围分布6条引线标注,指向不同部位:1."激光切割下料 切口平整无毛刺" 2."满焊工艺 焊缝均匀" 3."加厚钢板 承重力强" 4."坡口焊接 熔深足够" 5."加强筋设计 不变形" 6."尺寸精准 误差小"。引线为蓝色细线,末端圆点,文字为白色小号。底部通栏3个参数块蓝底白字:"材质 Q235/Q345/不锈钢可选""厚度 3-50mm可定制""精度 ±0.5mm以内"。 [输出要求] 1:1比例,文字清晰锐利,超高清商业摄影质感。 [负向提示词] 变形,文字错乱,产品图模糊,背景杂乱,水印,电商平台Logo。[主图-2] 焊接件核心亮点图,展示加工工艺与结构强度优势。
[氛围风格] 硬核工业技术风,专业精密感。
[画质] 商业摄影质感、光线清晰锐利、细节丰富、画面干净。
[元素] 画面主体为焊接结构件侧面视角(保持产品外观与输入产品图一致),清晰展示焊接坡口、焊缝成型、钢板厚度与加强筋结构。工件放置在铸铁平台上,旁边有焊接检验尺、角度尺、探伤检测设备局部。背景为浅灰色工业背景,有轻微的技术线稿装饰。商品主体占比约70%。画面满屏无边框。
[光影] 左侧45度硬光突出焊缝纹理与钢板切面质感;右侧柔光补光减少死黑;顶部轮廓光勾勒工件边缘。金属切面高光锐利,焊接处熔池纹理清晰可见。
[配色] 主色深灰+浅灰渐变背景;辅色金属银+铁锈红;强调色科技蓝(参数高亮与引线)。
[视角构图] 平视微俯,工件居中偏左,右侧留出信息区;景深较浅突出主体。
[文字版式] 顶部居中主标题粗黑体"精密焊接 结构牢固",白色大字。主体周围分布6条引线标注,指向不同部位:1."激光切割下料 切口平整无毛刺" 2."满焊工艺 焊缝均匀" 3."加厚钢板 承重力强" 4."坡口焊接 熔深足够" 5."加强筋设计 不变形" 6."尺寸精准 误差小"。引线为蓝色细线,末端圆点,文字为白色小号。底部通栏3个参数块蓝底白字:"材质 Q235/Q345/不锈钢可选""厚度 3-50mm可定制""精度 ±0.5mm以内"。
[输出要求] 1:1比例,文字清晰锐利,超高清商业摄影质感。
[负向提示词] 变形,文字错乱,产品图模糊,背景杂乱,水印,电商平台Logo。
主图2 焊接结构与工艺亮点展示。工业冷灰专业风格,高信息密度技术页。商业摄影质感,产品清晰锐利。画面主体为灰色焊接钢结构件(带耳轴孔的底座),45度斜侧视角,产品占画面约55%居中偏右。产品周围分布4条引线标注,分别指向:耳轴焊接处(标注"满焊加固 结构稳固")、导轨槽焊接处(标注"激光下料 切口平整")、厚板底板(标注"加厚钢板 承重力强")、表面涂装(标注"防锈处理 经久耐用")。背景为浅灰色工业质感渐变背景,底部有轻微工作台纹理。保持产品外观与输入产品图一致,杜绝变形色差,焊缝与棱边细节清晰。光影:顶部柔光主光均匀照亮产品,侧光勾勒金属棱边高光,底部柔和投影,金属哑光漆质感真实。配色:主色冷灰深灰,辅色银灰与工业蓝,强调色橙色用于引线端点与重点词。视角构图:平视略偏俯视,产品居中,四周留出标注与文案空间,画面满版排布。文字版式:顶部居中主标题大字粗体"核心工艺 品质保障",下方小字副标题"每一道工序严格把控"。4条引线文字为中等字号深灰色,端点用橙色小圆点。底部通栏4个图标加文字:"激光切割""精密焊接""打磨除锈""防锈喷涂",均匀分布。1:1比例,文字清晰锐利,超高清商业摄影质感。负向提示:变形,文字错乱,产品模糊,背景杂乱,水印,电商平台Logo。主图2 焊接结构与工艺亮点展示。工业冷灰专业风格,高信息密度技术页。商业摄影质感,产品清晰锐利。画面主体为灰色焊接钢结构件(带耳轴孔的底座),45度斜侧视角,产品占画面约55%居中偏右。产品周围分布4条引线标注,分别指向:耳轴焊接处(标注"满焊加固 结构稳固")、导轨槽焊接处(标注"激光下料 切口平整")、厚板底板(标注"加厚钢板 承重力强")、表面涂装(标注"防锈处理 经久耐用")。背景为浅灰色工业质感渐变背景,底部有轻微工作台纹理。保持产品外观与输入产品图一致,杜绝变形色差,焊缝与棱边细节清晰。光影:顶部柔光主光均匀照亮产品,侧光勾勒金属棱边高光,底部柔和投影,金属哑光漆质感真实。配色:主色冷灰深灰,辅色银灰与工业蓝,强调色橙色用于引线端点与重点词。视角构图:平视略偏俯视,产品居中,四周留出标注与文案空间,画面满版排布。文字版式:顶部居中主标题大字粗体"核心工艺 品质保障",下方小字副标题"每一道工序严格把控"。4条引线文字为中等字号深灰色,端点用橙色小圆点。底部通栏4个图标加文字:"激光切割""精密焊接""打磨除锈""防锈喷涂",均匀分布。1:1比例,文字清晰锐利,超高清商业摄影质感。负向提示:变形,文字错乱,产品模糊,背景杂乱,水印,电商平台Logo。
[第3张] 结构材质拆解-焊接结构与工艺证明。本张使用【图3】作为产品主体。 [氛围/风格] 硬核技术风,结构解析感,深灰背景,商业摄影质感。 [元素布局] 产品居中,45度斜侧视角,占比约55%;周围分布5条引线标注,分别指向关键结构部位;背景为深灰渐变 #1F2937,有细微科技网格线。保持产品外观与输入产品图一致,焊缝、耳轴孔、导轨槽结构清晰可辨。 [光影质感] 侧逆光勾勒产品轮廓高光,正面补光照亮主体,底部投影,金属质感强烈,明暗对比鲜明。 [配色色系] 全局底色 #1F2937 深灰;主色银灰与深灰;辅助色亮蓝 #3B82F6;强调色亮橙 #FB923C 用于引线端点。 [视角构图] 45度斜侧平视,产品为中心,引线向外辐射,阅读动线顶部标题 → 中心产品 → 四周标注。 [文字版式] 顶部居中主标题白字粗体「结构解析 工艺看得见」,副标题白字「每一处焊接都经过严格把控」;5条引线白字标注:1.耳轴座「一体焊接 承重更强」;2.导轨槽「激光成型 精度可控」;3.厚底板「加厚钢板 稳固耐用」;4.焊缝处「满焊工艺 不易开裂」;5.表面「喷塑处理 防锈防腐」。引线端点为橙色小圆点。底部一行白字小字「支持来图定制 按需加工」。 [比例分辨率] 3:4 竖版比例,4K 分辨率,文字清晰可辨。 [负向提示词] 变形,水印,文字错乱,产品模糊,结构错误。[第3张] 结构材质拆解-焊接结构与工艺证明。本张使用【图3】作为产品主体。
[氛围/风格] 硬核技术风,结构解析感,深灰背景,商业摄影质感。
[元素布局] 产品居中,45度斜侧视角,占比约55%;周围分布5条引线标注,分别指向关键结构部位;背景为深灰渐变 #1F2937,有细微科技网格线。保持产品外观与输入产品图一致,焊缝、耳轴孔、导轨槽结构清晰可辨。
[光影质感] 侧逆光勾勒产品轮廓高光,正面补光照亮主体,底部投影,金属质感强烈,明暗对比鲜明。
[配色色系] 全局底色 #1F2937 深灰;主色银灰与深灰;辅助色亮蓝 #3B82F6;强调色亮橙 #FB923C 用于引线端点。
[视角构图] 45度斜侧平视,产品为中心,引线向外辐射,阅读动线顶部标题 → 中心产品 → 四周标注。
[文字版式] 顶部居中主标题白字粗体「结构解析 工艺看得见」,副标题白字「每一处焊接都经过严格把控」;5条引线白字标注:1.耳轴座「一体焊接 承重更强」;2.导轨槽「激光成型 精度可控」;3.厚底板「加厚钢板 稳固耐用」;4.焊缝处「满焊工艺 不易开裂」;5.表面「喷塑处理 防锈防腐」。引线端点为橙色小圆点。底部一行白字小字「支持来图定制 按需加工」。
[比例分辨率] 3:4 竖版比例,4K 分辨率,文字清晰可辨。
[负向提示词] 变形,水印,文字错乱,产品模糊,结构错误。