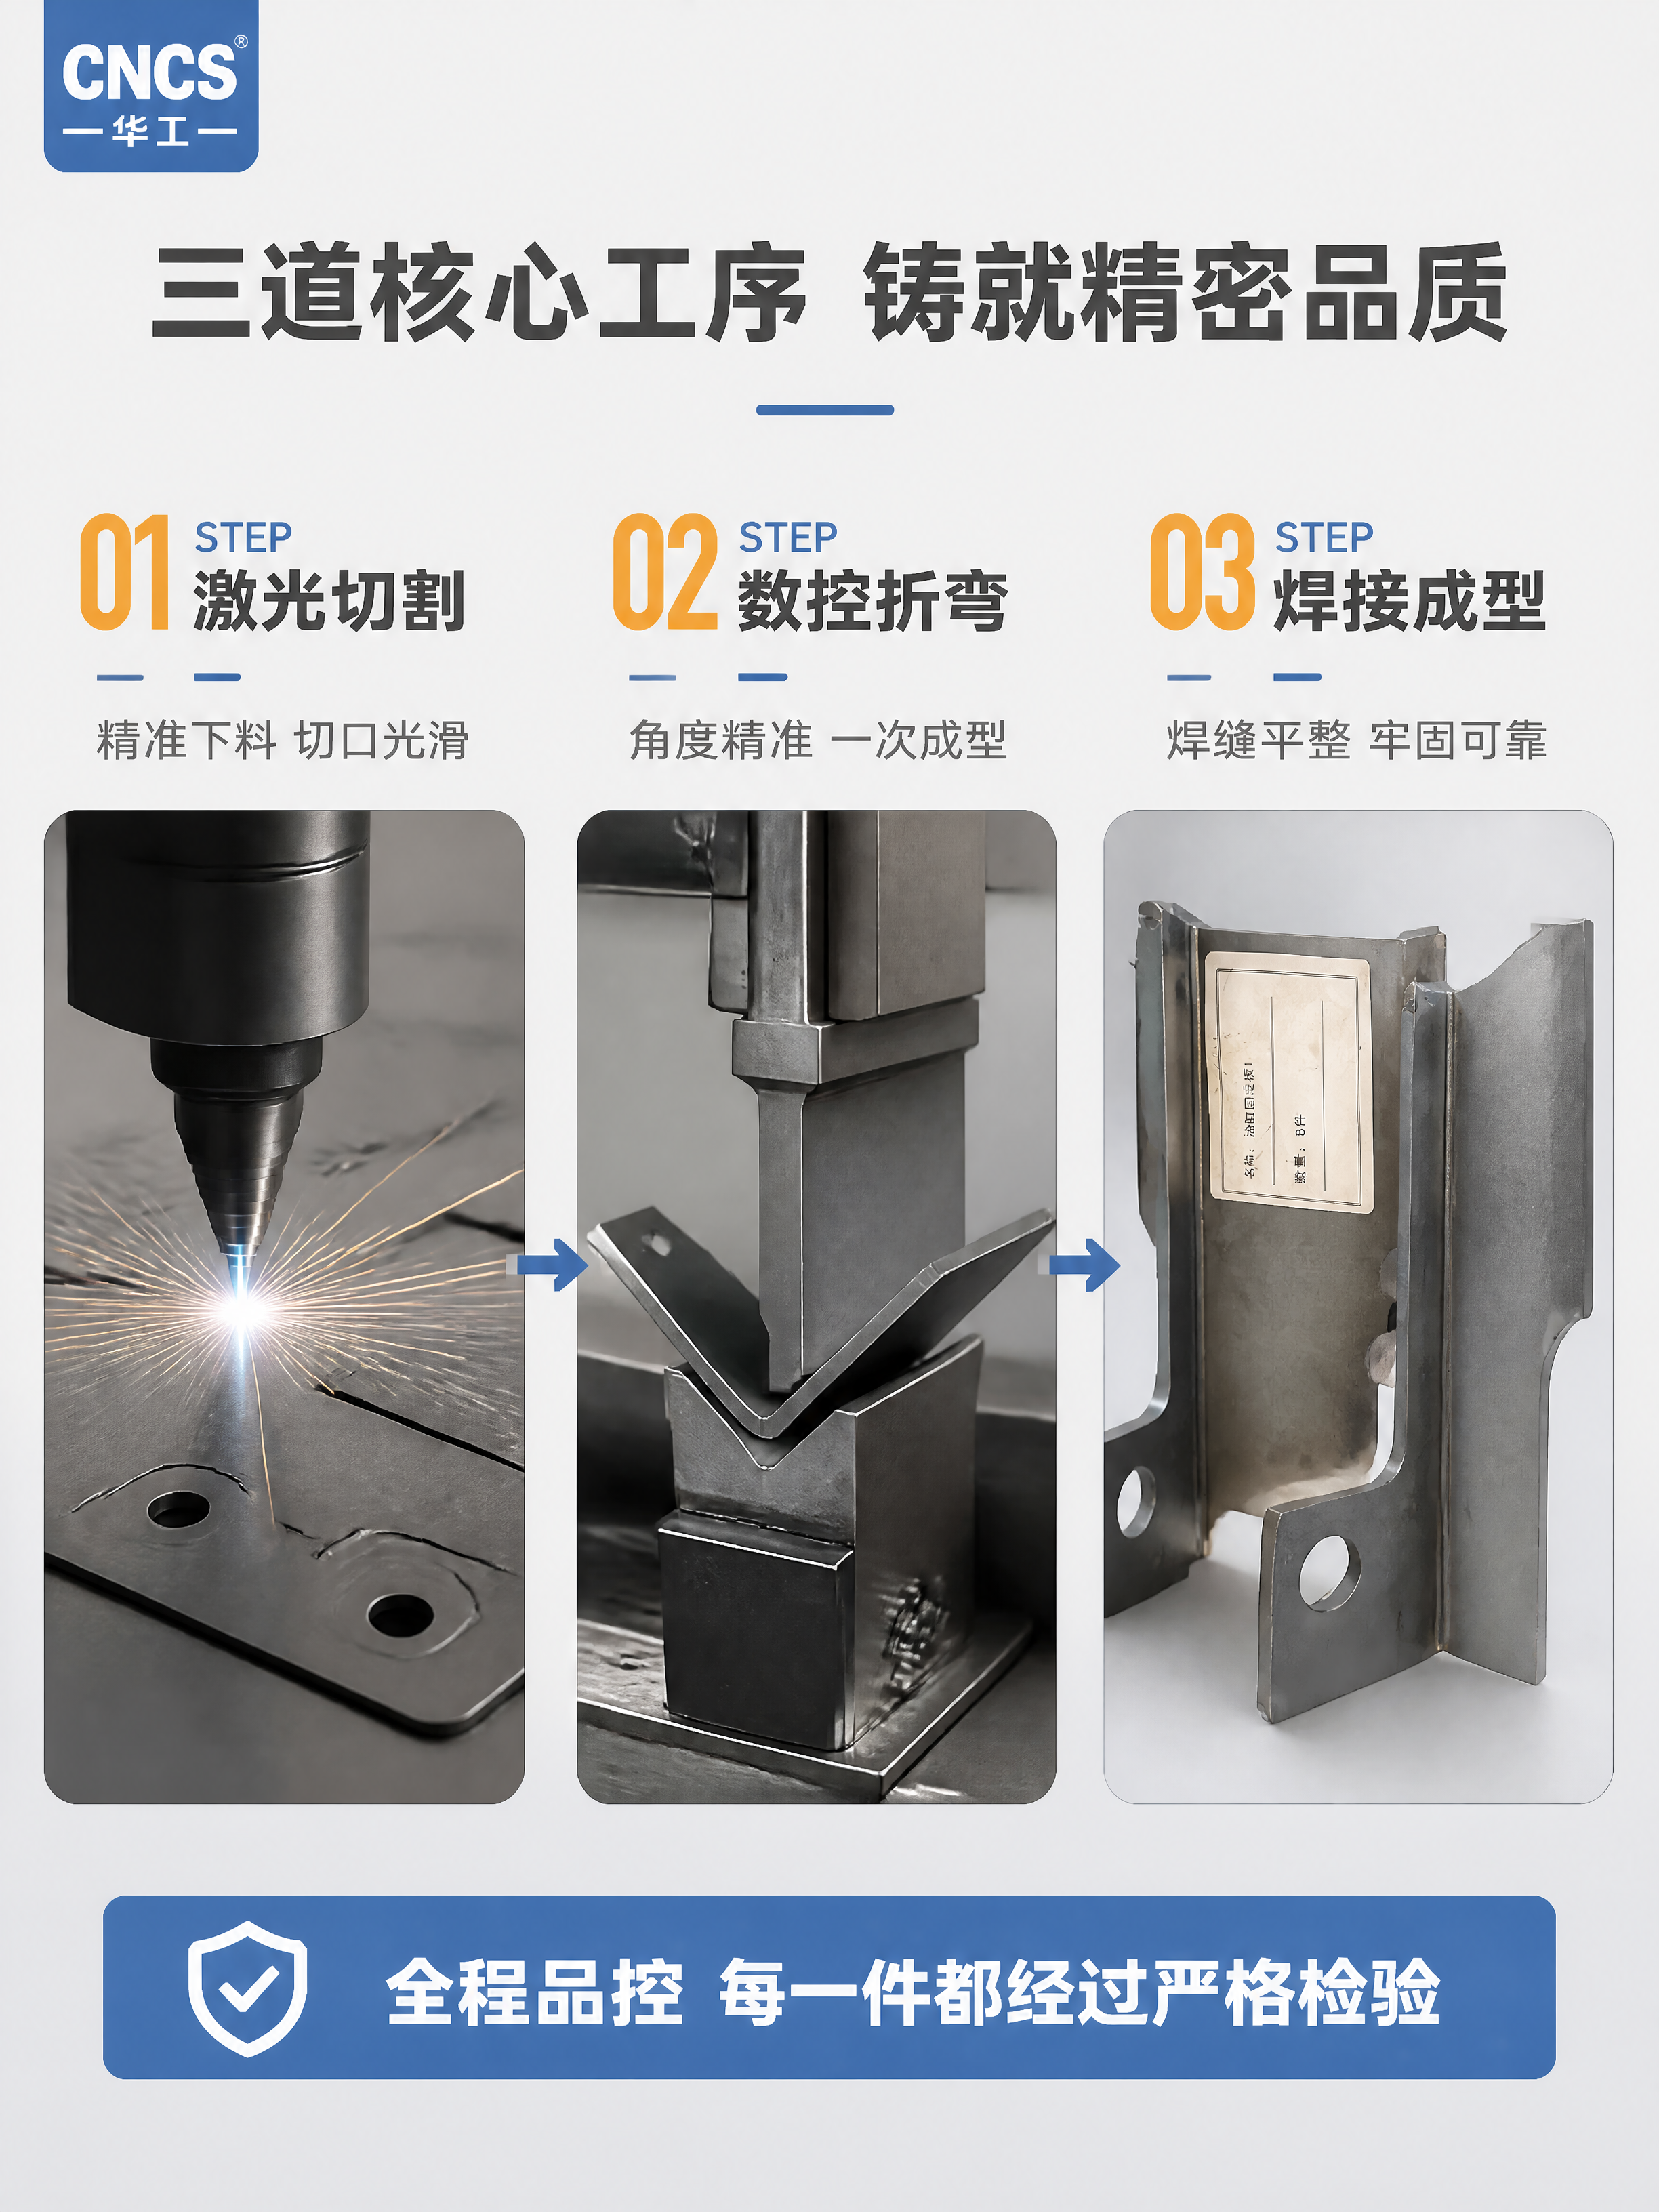

[第5张] 详情页加工流程-激光切割折弯焊接三步工艺演示。本张… - 图片创意预览

[第5张] 详情页加工流程-激光切割折弯焊接三步工艺演示。本张…

[第5张] 详情页加工流程-激光切割折弯焊接三步工艺演示。本张使用【图1】作为成品展示主体。 [氛围/风格] 工业流程风,步骤清晰,专业直观。 [元素布局] 画面横向分为三步流程区,从左到右依次展示:

用户头像

GD756542319

2026.08.07
[第5张] 加工流程-钣金加工全流程步骤演示。本张使用【图1】作为成品展示主体。 [氛围/风格] 工艺流程展示风,清晰直观,工厂加工实景感,专业可信。 [元素布局] 画面顶部为成品钣金加工件,占比约25%,居中放置,保持产品外观与输入产品图完全一致。下方为4步加工流程横排展示,从左到右依次为:第1步激光切割(钢板切割场景)、第2步数控折弯(折弯机加工场景)、第3步氩弧焊接(焊接作业场景)、第4步品质检验(质检测量场景)。每步之间有箭头连接,表示流程顺序。背景为浅灰色。 [光影质感] 各流程场景有真实工厂车间光线,整体明亮清晰,步骤图光影统一协调。 [配色色系] 全局底色 #F5F7FA 浅灰;主色深灰;辅助色工业蓝 #2563EB;步骤编号用工业蓝突出。 [视角构图] 上下结构,上成品下流程,阅读动线从上到下,再从左到右按步骤推进。 [文字版式] 顶部主标题「四道核心工序 铸就精密品质」,深灰色粗黑体居中。副标题「从原料到成品 每一步都严格把控」,工业蓝色小字居中。下方4个步骤,每个步骤上方圆形编号「01/02/03/04」,工业蓝底白字,下方步骤名称:「激光切割」「数控折弯」「氩弧焊接」「品质检验」,深灰色粗体。再下方简短说明:「精准下料」「成型加工」「拼接固定」「尺寸核验」。步骤间用工业蓝色箭头连接。底部小字「支持来图定制 全程品质可控」。 [比例分辨率] 3:4 竖版比例,4K 分辨率,文字清晰可辨,高清画质。 [负向提示词] 变形,水印,文字错乱,文字过小,缺件错件,结构错误,颜色偏差,产品图模糊,背景杂乱,卡通感,人物面部扭曲,多余的手。[第5张] 加工流程-钣金加工全流程步骤演示。本张使用【图1】作为成品展示主体。
[氛围/风格] 工艺流程展示风,清晰直观,工厂加工实景感,专业可信。
[元素布局] 画面顶部为成品钣金加工件,占比约25%,居中放置,保持产品外观与输入产品图完全一致。下方为4步加工流程横排展示,从左到右依次为:第1步激光切割(钢板切割场景)、第2步数控折弯(折弯机加工场景)、第3步氩弧焊接(焊接作业场景)、第4步品质检验(质检测量场景)。每步之间有箭头连接,表示流程顺序。背景为浅灰色。
[光影质感] 各流程场景有真实工厂车间光线,整体明亮清晰,步骤图光影统一协调。
[配色色系] 全局底色 #F5F7FA 浅灰;主色深灰;辅助色工业蓝 #2563EB;步骤编号用工业蓝突出。
[视角构图] 上下结构,上成品下流程,阅读动线从上到下,再从左到右按步骤推进。
[文字版式] 顶部主标题「四道核心工序 铸就精密品质」,深灰色粗黑体居中。副标题「从原料到成品 每一步都严格把控」,工业蓝色小字居中。下方4个步骤,每个步骤上方圆形编号「01/02/03/04」,工业蓝底白字,下方步骤名称:「激光切割」「数控折弯」「氩弧焊接」「品质检验」,深灰色粗体。再下方简短说明:「精准下料」「成型加工」「拼接固定」「尺寸核验」。步骤间用工业蓝色箭头连接。底部小字「支持来图定制 全程品质可控」。
[比例分辨率] 3:4 竖版比例,4K 分辨率,文字清晰可辨,高清画质。
[负向提示词] 变形,水印,文字错乱,文字过小,缺件错件,结构错误,颜色偏差,产品图模糊,背景杂乱,卡通感,人物面部扭曲,多余的手。
[主图-4] 主题:雕刻机&CNC加工能力图。唯一任务:展示密封槽加工、钻孔、攻牙、倒角与精密尺寸控制能力,以及耐油耐磨工艺,证明加工实力。 [统一基调] 硬核工业风,深蓝灰色工业质感背景,白色文字,清晰端正无衬线字体,字体不变形不拉伸不压扁,硬核专业工业感。 [画面] 画面中心或偏上位置展示CNC加工中心加工半透明黄色法兰形PU工件的场景示意图或产品+刀具组合,刀具正在法兰密封面进行密封槽加工,切屑飞溅,体现精密加工工艺。画面下方或四周分布五个加工能力展示模块:密封槽加工(配法兰密封槽截面示意图)、钻孔(配螺栓孔钻孔示意图)、攻牙(配内螺纹攻牙示意图)、倒角(配密封面倒角示意图)、精密尺寸控制(配千分尺/三坐标测量示意图)。右下角或底部补充"耐油耐磨工艺"的说明。整体构图以加工场景为主视觉,四周分布能力点说明,层次清晰,硬核专业。 [光影质感] 硬核工业产品摄影+示意图结合的风格,主体PU法兰和加工场景有真实光影质感,半透明效果自然,示意图为简约白色工业线面风格,整体协调统一,专业感强。 [配色] 深蓝灰色工业质感背景,半透明暖黄色PU法兰,加工设备和刀具为金属银灰调,文字和示意图标全部为纯白色,整体深蓝灰+暖黄+白的硬核工业配色。 [文字版式] 顶部有白色粗体无衬线主标题"雕刻机&CNC加工能力"。五个能力点名称"密封槽加工""钻孔""攻牙""倒角""精密尺寸控制"为白色粗体无衬线字体,配对应示意图标。底部补充文字"耐油耐磨工艺"为白色无衬线字体。所有文字清晰端正不变形,横排排列。画面仅出现以上指定文字,不出现任何额外文字、水印或logo。 [输出要求] 1:1正方形,2048*2048像素,加工能力展示清晰,产品细节准确,法兰结构正确,文字全部清晰可读,工业专业感强。负向:变形、错字、模糊、杂乱、水印、logo、多余文字、加工场景不真实、结构错误、半透明效果差。[主图-4] 主题:雕刻机&CNC加工能力图。唯一任务:展示密封槽加工、钻孔、攻牙、倒角与精密尺寸控制能力,以及耐油耐磨工艺,证明加工实力。
[统一基调] 硬核工业风,深蓝灰色工业质感背景,白色文字,清晰端正无衬线字体,字体不变形不拉伸不压扁,硬核专业工业感。
[画面] 画面中心或偏上位置展示CNC加工中心加工半透明黄色法兰形PU工件的场景示意图或产品+刀具组合,刀具正在法兰密封面进行密封槽加工,切屑飞溅,体现精密加工工艺。画面下方或四周分布五个加工能力展示模块:密封槽加工(配法兰密封槽截面示意图)、钻孔(配螺栓孔钻孔示意图)、攻牙(配内螺纹攻牙示意图)、倒角(配密封面倒角示意图)、精密尺寸控制(配千分尺/三坐标测量示意图)。右下角或底部补充"耐油耐磨工艺"的说明。整体构图以加工场景为主视觉,四周分布能力点说明,层次清晰,硬核专业。
[光影质感] 硬核工业产品摄影+示意图结合的风格,主体PU法兰和加工场景有真实光影质感,半透明效果自然,示意图为简约白色工业线面风格,整体协调统一,专业感强。
[配色] 深蓝灰色工业质感背景,半透明暖黄色PU法兰,加工设备和刀具为金属银灰调,文字和示意图标全部为纯白色,整体深蓝灰+暖黄+白的硬核工业配色。
[文字版式] 顶部有白色粗体无衬线主标题"雕刻机&CNC加工能力"。五个能力点名称"密封槽加工""钻孔""攻牙""倒角""精密尺寸控制"为白色粗体无衬线字体,配对应示意图标。底部补充文字"耐油耐磨工艺"为白色无衬线字体。所有文字清晰端正不变形,横排排列。画面仅出现以上指定文字,不出现任何额外文字、水印或logo。
[输出要求] 1:1正方形,2048*2048像素,加工能力展示清晰,产品细节准确,法兰结构正确,文字全部清晰可读,工业专业感强。负向:变形、错字、模糊、杂乱、水印、logo、多余文字、加工场景不真实、结构错误、半透明效果差。
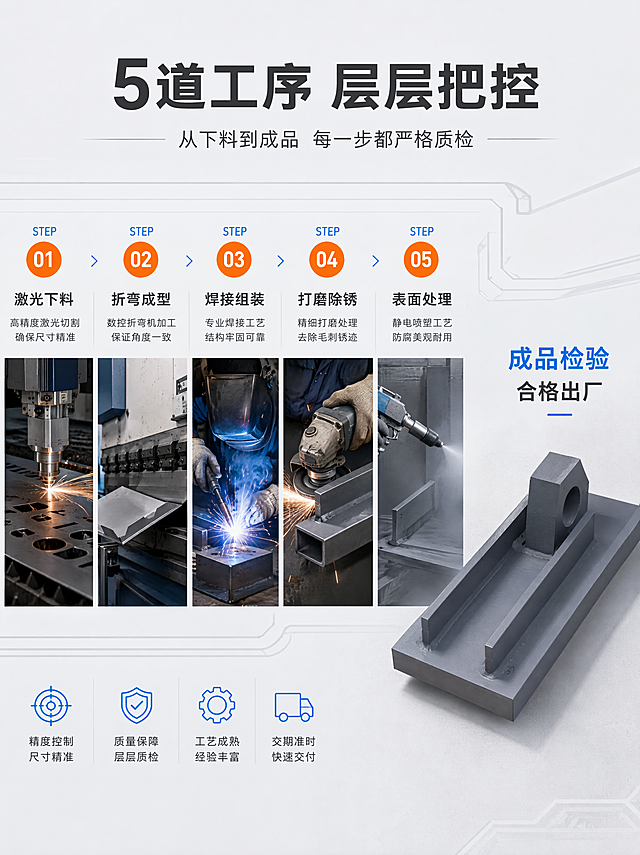
[第5张] 加工流程-从图纸到成品的生产步骤演示。本张使用【图1】【图2】【图5】作为各阶段产品参考。 [氛围/风格] 工艺流程风,清晰直观,专业有序,商业摄影质感。 [元素布局] 画面纵向排列5个生产步骤,用箭头连接。步骤1:图纸设计(CAD图纸+电脑屏幕);步骤2:激光切割(激光切割机+切割好的钢板零件);步骤3:焊接组装(工人焊接+工装夹具+半成品);步骤4:打磨修整(角磨机打磨+焊缝处理);步骤5:成品检验(质检员测量+成品结构件)。每个步骤都有对应实物图,保持产品各阶段外观与输入产品图一致。 [光影质感] 每个步骤区块有独立均匀照明;整体亮度统一,金属表面有自然高光;步骤间有柔和过渡。 [配色色系] 全局底色 #F5F5F5 浅灰白;主色深灰+铁锈红;辅助色蓝色(步骤编号与箭头);点缀色绿色(完成标识)。 [视角构图] 纵向流程布局,5步自上而下排列;每步左图右文,阅读动线清晰。 [文字版式] 顶部主标题粗黑体「5步定制流程」,深灰色大字;副标题「从图纸到成品 全程品质可控」,中灰色小号。每个步骤左侧大号蓝色数字编号「01-05」,右侧黑色标题+灰色说明:「01 图纸确认 来图来样均可」「02 激光下料 切口平整无毛刺」「03 精密焊接 专业焊工操作」「04 打磨修整 外观平整美观」「05 质检出货 严格尺寸检验」。步骤间用蓝色箭头连接。 [比例分辨率] 1:2 竖版比例,4K 分辨率,文字清晰可辨,高清画质。 [负向提示词] 变形,水印,文字错乱,产品图模糊,背景杂乱。[第5张] 加工流程-从图纸到成品的生产步骤演示。本张使用【图1】【图2】【图5】作为各阶段产品参考。
[氛围/风格] 工艺流程风,清晰直观,专业有序,商业摄影质感。
[元素布局] 画面纵向排列5个生产步骤,用箭头连接。步骤1:图纸设计(CAD图纸+电脑屏幕);步骤2:激光切割(激光切割机+切割好的钢板零件);步骤3:焊接组装(工人焊接+工装夹具+半成品);步骤4:打磨修整(角磨机打磨+焊缝处理);步骤5:成品检验(质检员测量+成品结构件)。每个步骤都有对应实物图,保持产品各阶段外观与输入产品图一致。
[光影质感] 每个步骤区块有独立均匀照明;整体亮度统一,金属表面有自然高光;步骤间有柔和过渡。
[配色色系] 全局底色 #F5F5F5 浅灰白;主色深灰+铁锈红;辅助色蓝色(步骤编号与箭头);点缀色绿色(完成标识)。
[视角构图] 纵向流程布局,5步自上而下排列;每步左图右文,阅读动线清晰。
[文字版式] 顶部主标题粗黑体「5步定制流程」,深灰色大字;副标题「从图纸到成品 全程品质可控」,中灰色小号。每个步骤左侧大号蓝色数字编号「01-05」,右侧黑色标题+灰色说明:「01 图纸确认 来图来样均可」「02 激光下料 切口平整无毛刺」「03 精密焊接 专业焊工操作」「04 打磨修整 外观平整美观」「05 质检出货 严格尺寸检验」。步骤间用蓝色箭头连接。
[比例分辨率] 1:2 竖版比例,4K 分辨率,文字清晰可辨,高清画质。
[负向提示词] 变形,水印,文字错乱,产品图模糊,背景杂乱。
[第4张] 材质细节特写-焊缝与厚钢板微距细节。本张使用【图1】焊缝区域作为细节主体。 [氛围/风格] 微距工业质感,硬核细节,深灰背景,商业摄影质感。 [元素布局] 主画面为焊缝与耳轴连接处的微距特写,占画面约60%居中;左下与右下各有一个圆形放大细节框,分别展示焊道纹理与钢板切面;背景为深灰虚化工业台面。保持产品材质、颜色、焊缝形态与输入产品图一致,金属颗粒与焊道肌理真实。 [光影质感] 侧光斜打突出焊道立体纹理,金属表面细微高光,暗部有层次,质感强烈真实。 [配色色系] 全局底色 #111827 近黑深灰;主色金属灰与银灰;辅助色工业蓝;强调色橙黄用于标签。 [视角构图] 微距特写视角,主特写占据画面中心,两个圆形放大框分布于下方两侧,形成大小对比。 [文字版式] 左上主标题白字粗体「真材实料 细节见品质」,副标题白字「厚钢板 满焊工艺 经久耐用」;左下圆框上方橙黄标签「饱满焊道」,下方白字「焊接均匀 结构牢固」;右下圆框上方橙黄标签「厚钢板材」,下方白字「材质厚实 承重力强」;右侧竖排三个品质标签白字:「Q235钢板」「二氧化碳保护焊」「表面喷塑处理」。 [比例分辨率] 3:4 竖版比例,4K 分辨率,文字清晰可辨。 [负向提示词] 变形,水印,文字错乱,产品模糊,材质失真。[第4张] 材质细节特写-焊缝与厚钢板微距细节。本张使用【图1】焊缝区域作为细节主体。
[氛围/风格] 微距工业质感,硬核细节,深灰背景,商业摄影质感。
[元素布局] 主画面为焊缝与耳轴连接处的微距特写,占画面约60%居中;左下与右下各有一个圆形放大细节框,分别展示焊道纹理与钢板切面;背景为深灰虚化工业台面。保持产品材质、颜色、焊缝形态与输入产品图一致,金属颗粒与焊道肌理真实。
[光影质感] 侧光斜打突出焊道立体纹理,金属表面细微高光,暗部有层次,质感强烈真实。
[配色色系] 全局底色 #111827 近黑深灰;主色金属灰与银灰;辅助色工业蓝;强调色橙黄用于标签。
[视角构图] 微距特写视角,主特写占据画面中心,两个圆形放大框分布于下方两侧,形成大小对比。
[文字版式] 左上主标题白字粗体「真材实料 细节见品质」,副标题白字「厚钢板 满焊工艺 经久耐用」;左下圆框上方橙黄标签「饱满焊道」,下方白字「焊接均匀 结构牢固」;右下圆框上方橙黄标签「厚钢板材」,下方白字「材质厚实 承重力强」;右侧竖排三个品质标签白字:「Q235钢板」「二氧化碳保护焊」「表面喷塑处理」。
[比例分辨率] 3:4 竖版比例,4K 分辨率,文字清晰可辨。
[负向提示词] 变形,水印,文字错乱,产品模糊,材质失真。
[第2张] 核心卖点总览-四大核心优势icon卡型。本张使用【图1】作为产品主体。 [氛围/风格] 工业专业风,高信息密度,冷灰底色,商业摄影质感。 [元素布局] 产品居中偏左,45度斜侧视角,占比约45%;右侧为2×2四宫格卖点卡区域;背景为浅灰渐变 #F0F2F5,底部有细微金属拉丝纹理。保持产品外观结构、材质、颜色与输入产品图完全一致。 [光影质感] 顶部均匀柔光,侧光勾勒金属棱边,底部柔和投影,整体明亮通透,金属质感清晰。 [配色色系] 全局底色 #F0F2F5 浅灰;主色深灰 #333;辅助色工业蓝 #2563EB;强调色橙 #F97316。 [视角构图] 平视微俯视,左产品右信息,左右平衡,阅读动线顶部标题 → 左产品 → 右四宫格。 [文字版式] 顶部居中主标题粗体「四大核心优势 品质有保障」,副标题「专业焊接加工 源头工厂直供」;右侧四宫格每格含图标+标题+短句:格1「激光下料」「切口平整 精度高」配激光切割图标;格2「满焊工艺」「结构牢固 承重力强」配焊缝图标;格3「厚板焊接」「钢板厚实 不易变形」配钢板图标;格4「防锈处理」「表面喷塑 耐腐蚀」配盾牌图标。图标为工业蓝线条风格,卡片为白色圆角浅阴影。 [比例分辨率] 3:4 竖版比例,4K 分辨率,文字清晰可辨。 [负向提示词] 变形,水印,文字错乱,产品模糊,结构错误。[第2张] 核心卖点总览-四大核心优势icon卡型。本张使用【图1】作为产品主体。
[氛围/风格] 工业专业风,高信息密度,冷灰底色,商业摄影质感。
[元素布局] 产品居中偏左,45度斜侧视角,占比约45%;右侧为2×2四宫格卖点卡区域;背景为浅灰渐变 #F0F2F5,底部有细微金属拉丝纹理。保持产品外观结构、材质、颜色与输入产品图完全一致。
[光影质感] 顶部均匀柔光,侧光勾勒金属棱边,底部柔和投影,整体明亮通透,金属质感清晰。
[配色色系] 全局底色 #F0F2F5 浅灰;主色深灰 #333;辅助色工业蓝 #2563EB;强调色橙 #F97316。
[视角构图] 平视微俯视,左产品右信息,左右平衡,阅读动线顶部标题 → 左产品 → 右四宫格。
[文字版式] 顶部居中主标题粗体「四大核心优势 品质有保障」,副标题「专业焊接加工 源头工厂直供」;右侧四宫格每格含图标+标题+短句:格1「激光下料」「切口平整 精度高」配激光切割图标;格2「满焊工艺」「结构牢固 承重力强」配焊缝图标;格3「厚板焊接」「钢板厚实 不易变形」配钢板图标;格4「防锈处理」「表面喷塑 耐腐蚀」配盾牌图标。图标为工业蓝线条风格,卡片为白色圆角浅阴影。
[比例分辨率] 3:4 竖版比例,4K 分辨率,文字清晰可辨。
[负向提示词] 变形,水印,文字错乱,产品模糊,结构错误。
[主图-2] 定制加工流程图,展示PU聚氨酯异形件从来图到成品的五步工序流程。 [统一基调] 打样定制业务风,1:1正方形,背景为浅灰色业务风格背景,带有图纸网格元素,整体专业务实。所有文字颜色统一为深灰色,字体为清晰端正的无衬线体,不变形不拉伸。 [画面] 画面采用横向五步流程图式布局,从左到右依次展示五个工序环节,每个环节配有异形件PU零件的简化图形示意和工序名称。五个工序依次为:第一步"来图报价",配客户提供的异形件图纸/3D模型示意图形;第二步"材料裁切",配黑色PU原材料块被裁切下料的示意图形;第三步"雕刻机&CNC加工",配CNC雕刻机对异形件进行轮廓仿形雕刻的示意图形,此环节突出雕刻刀头沿异形轮廓走刀加工的工艺动作,视觉上比其他步骤更突出、更醒目;第四步"表面处理",配异形件表面打磨去毛刺的示意图形;第五步"成品检验",配质检员用三坐标或卡尺检验异形件尺寸和轮廓的示意图形。各步骤之间用深灰色箭头连接,表示流程顺序。画面顶部有深灰色标题"定制加工流程"。所有工序示意图形均采用实心黑色异形件为主体元素,保持产品识别一致性。背景可加入淡淡的图纸网格线增强定制业务感。 [光影质感] 扁平化业务信息图风格,图形简洁清晰,配色专业。实心黑色异形件图形保持浓郁质感,与首图产品视觉统一。整体光影简洁,重点在信息传达的清晰度和业务专业感。 [配色] 背景浅灰色/灰白色业务风格,流程图形以实心黑色为主,线条和图标为深灰色,箭头为深灰色。所有文字均为深灰色。整体配色专业务实,打样定制业务感强。 [文字版式] 顶部主标题"定制加工流程"为深灰色无衬线粗体,字号较大。每个工序步骤下方标注工序名称,为深灰色无衬线常规体,字号适中,横排排列。所有文字清晰端正,不变形。画面中仅出现指定的流程文字,不出现任何额外自动生成的文字。 [输出要求] 1:1正方形比例,2K分辨率,流程图结构清晰,五步工序区分明确,CNC轮廓仿形雕刻环节突出,文字清晰无错字,字体端正不变形,画面干净无水印、无Logo、无多余杂物。[主图-2] 定制加工流程图,展示PU聚氨酯异形件从来图到成品的五步工序流程。
[统一基调] 打样定制业务风,1:1正方形,背景为浅灰色业务风格背景,带有图纸网格元素,整体专业务实。所有文字颜色统一为深灰色,字体为清晰端正的无衬线体,不变形不拉伸。
[画面] 画面采用横向五步流程图式布局,从左到右依次展示五个工序环节,每个环节配有异形件PU零件的简化图形示意和工序名称。五个工序依次为:第一步"来图报价",配客户提供的异形件图纸/3D模型示意图形;第二步"材料裁切",配黑色PU原材料块被裁切下料的示意图形;第三步"雕刻机&CNC加工",配CNC雕刻机对异形件进行轮廓仿形雕刻的示意图形,此环节突出雕刻刀头沿异形轮廓走刀加工的工艺动作,视觉上比其他步骤更突出、更醒目;第四步"表面处理",配异形件表面打磨去毛刺的示意图形;第五步"成品检验",配质检员用三坐标或卡尺检验异形件尺寸和轮廓的示意图形。各步骤之间用深灰色箭头连接,表示流程顺序。画面顶部有深灰色标题"定制加工流程"。所有工序示意图形均采用实心黑色异形件为主体元素,保持产品识别一致性。背景可加入淡淡的图纸网格线增强定制业务感。
[光影质感] 扁平化业务信息图风格,图形简洁清晰,配色专业。实心黑色异形件图形保持浓郁质感,与首图产品视觉统一。整体光影简洁,重点在信息传达的清晰度和业务专业感。
[配色] 背景浅灰色/灰白色业务风格,流程图形以实心黑色为主,线条和图标为深灰色,箭头为深灰色。所有文字均为深灰色。整体配色专业务实,打样定制业务感强。
[文字版式] 顶部主标题"定制加工流程"为深灰色无衬线粗体,字号较大。每个工序步骤下方标注工序名称,为深灰色无衬线常规体,字号适中,横排排列。所有文字清晰端正,不变形。画面中仅出现指定的流程文字,不出现任何额外自动生成的文字。
[输出要求] 1:1正方形比例,2K分辨率,流程图结构清晰,五步工序区分明确,CNC轮廓仿形雕刻环节突出,文字清晰无错字,字体端正不变形,画面干净无水印、无Logo、无多余杂物。
[第6张] 品质检测-焊接质量与尺寸精度测试验证。本张使用【图4】【图7】作为检测对象参考。 [氛围/风格] 品质检验风,严谨专业,信任感强,商业摄影质感。 [元素布局] 画面左侧为检测场景主图:焊接结构件放置在三维检测平台上,工人使用三坐标测量仪或卡尺进行尺寸检测,旁边有探伤检测设备局部。右侧为3项检测结果卡片。背景为质检车间环境,有检测仪器、标准量块、检验记录表等元素。工件保持外观与输入产品图一致。 [光影质感] 顶部无影灯式均匀照明,突出检测的严谨感;金属表面有柔和均匀高光;检测仪器有冷白色科技光感。 [配色色系] 全局底色 #FFFFFF 白底;主色深灰+金属银;辅助色绿色(合格标识)+ 蓝色(数据);点缀色橙色(重点标注)。 [视角构图] 左右结构,检测场景占55%,结果卡占45%;平视角度,阅读动线从左到右。 [文字版式] 顶部主标题粗黑体「严格品控 品质保障」,深灰色大字。右侧3个检测卡片,每卡图标+标题+说明:「尺寸精度检测 ±0.5mm以内」「焊缝质量检验 无气孔无夹渣」「外观平整度检验 变形量可控」。卡片为浅灰底+绿色顶部条+白色对勾图标。底部一行深灰字:「每一件产品出厂前均经过严格检验」。 [比例分辨率] 3:4 竖版比例,4K 分辨率,文字清晰可辨,高清画质。 [负向提示词] 变形,水印,文字错乱,产品图模糊,背景杂乱。[第6张] 品质检测-焊接质量与尺寸精度测试验证。本张使用【图4】【图7】作为检测对象参考。
[氛围/风格] 品质检验风,严谨专业,信任感强,商业摄影质感。
[元素布局] 画面左侧为检测场景主图:焊接结构件放置在三维检测平台上,工人使用三坐标测量仪或卡尺进行尺寸检测,旁边有探伤检测设备局部。右侧为3项检测结果卡片。背景为质检车间环境,有检测仪器、标准量块、检验记录表等元素。工件保持外观与输入产品图一致。
[光影质感] 顶部无影灯式均匀照明,突出检测的严谨感;金属表面有柔和均匀高光;检测仪器有冷白色科技光感。
[配色色系] 全局底色 #FFFFFF 白底;主色深灰+金属银;辅助色绿色(合格标识)+ 蓝色(数据);点缀色橙色(重点标注)。
[视角构图] 左右结构,检测场景占55%,结果卡占45%;平视角度,阅读动线从左到右。
[文字版式] 顶部主标题粗黑体「严格品控 品质保障」,深灰色大字。右侧3个检测卡片,每卡图标+标题+说明:「尺寸精度检测 ±0.5mm以内」「焊缝质量检验 无气孔无夹渣」「外观平整度检验 变形量可控」。卡片为浅灰底+绿色顶部条+白色对勾图标。底部一行深灰字:「每一件产品出厂前均经过严格检验」。
[比例分辨率] 3:4 竖版比例,4K 分辨率,文字清晰可辨,高清画质。
[负向提示词] 变形,水印,文字错乱,产品图模糊,背景杂乱。
[第7张] 细节微距-焊缝切割面钻孔关键部位放大。本张使用【图1】【图2】作为细节特写参考。 [氛围/风格] 微距工业质感,精密细节,品质感强,商业摄影质感。 [元素布局] 画面采用主图+3细节卡布局。主画面为焊缝微距特写,清晰展示鱼鳞纹焊缝、焊道均匀度、熔合线质量,金属纹理细腻。右侧竖排3个细节小图框:框1激光切割断面(光滑切面特写)、框2钻孔内壁(光洁孔壁特写)、框3钢板厚度截面(分层质感)。背景为深灰色磨砂质感台面,有轻微反光。 [光影质感] 侧光斜打突出焊缝纹理立体感;微距补光均匀照亮金属表面;每个细节框内有独立定向光突出各自纹理特征。高光点在焊缝凸起处形成亮线。 [配色色系] 全局底色 #1F1F1F 深黑灰;主色金属银灰+铁锈红;辅助色金黄色(焊缝高光);点缀色白色(文字标签)。 [视角构图] 左主右辅,主特写占65%,3细节卡竖排占35%;微距平视偏侧。 [文字版式] 顶部主标题粗黑体「真材实料 工艺考究」,金黄色大字。主画面左下角白色短标签:「鱼鳞纹焊缝 成型美观」。右侧3个细节框各配底部白字标签:「激光切割断面」「钻孔内壁光洁」「加厚钢板截面」。底部通栏深灰底,4个白字卖点:「焊缝饱满」「切面光滑」「孔位精准」「厚度均匀」,配简约线条图标。 [比例分辨率] 3:4 竖版比例,4K 分辨率,文字清晰可辨,高清画质。 [负向提示词] 变形,水印,文字错乱,产品图模糊,背景杂乱。[第7张] 细节微距-焊缝切割面钻孔关键部位放大。本张使用【图1】【图2】作为细节特写参考。
[氛围/风格] 微距工业质感,精密细节,品质感强,商业摄影质感。
[元素布局] 画面采用主图+3细节卡布局。主画面为焊缝微距特写,清晰展示鱼鳞纹焊缝、焊道均匀度、熔合线质量,金属纹理细腻。右侧竖排3个细节小图框:框1激光切割断面(光滑切面特写)、框2钻孔内壁(光洁孔壁特写)、框3钢板厚度截面(分层质感)。背景为深灰色磨砂质感台面,有轻微反光。
[光影质感] 侧光斜打突出焊缝纹理立体感;微距补光均匀照亮金属表面;每个细节框内有独立定向光突出各自纹理特征。高光点在焊缝凸起处形成亮线。
[配色色系] 全局底色 #1F1F1F 深黑灰;主色金属银灰+铁锈红;辅助色金黄色(焊缝高光);点缀色白色(文字标签)。
[视角构图] 左主右辅,主特写占65%,3细节卡竖排占35%;微距平视偏侧。
[文字版式] 顶部主标题粗黑体「真材实料 工艺考究」,金黄色大字。主画面左下角白色短标签:「鱼鳞纹焊缝 成型美观」。右侧3个细节框各配底部白字标签:「激光切割断面」「钻孔内壁光洁」「加厚钢板截面」。底部通栏深灰底,4个白字卖点:「焊缝饱满」「切面光滑」「孔位精准」「厚度均匀」,配简约线条图标。
[比例分辨率] 3:4 竖版比例,4K 分辨率,文字清晰可辨,高清画质。
[负向提示词] 变形,水印,文字错乱,产品图模糊,背景杂乱。
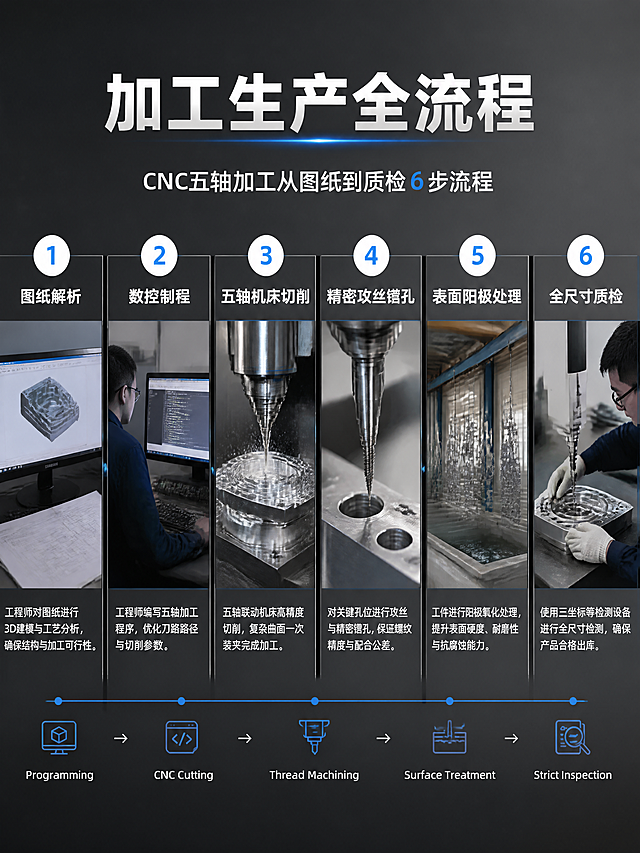
[第4张] 详情页加工生产全流程展示屏-CNC五轴加工从图纸到质检6步流程页。 [氛围/风格] 工厂实景工业风,深灰渐变底色,横向流程长条图,真实可信调性。 [元素布局] 横向6步流程长条图,从左到右依次串联:第1步图纸解析-CAD图纸屏幕实拍;第2步数控制程-工程师编程操作实拍;第3步五轴机床切削-CNC五轴机床加工零件实景;第4步精密攻丝镗孔-螺纹加工细节特写;第5步表面阳极处理-阳极氧化车间设备实拍;第6步全尺寸质检-质检员检测零件实拍;每一步搭配车间设备实景实拍图,增强工厂真实可信度。 [光影质感] 工厂车间真实光线,机床区域金属冷光,整体偏工业冷色调,突出精密制造氛围。 [配色色系] 全局底色深灰渐变#2A2A2A到#3A3A3A;流程连接线科技蓝#00A8FF;步骤数字白色圆圈+蓝色数字;文字白色#FFFFFF。 [视角构图] 横向长卷式构图,6步从左到右排列,箭头连接,阅读动线从左到右依次浏览。 [文字版式] 顶部大标题「加工生产全流程」;每步上方数字编号1-6,下方中文短句:「专业编程规划」「数控一体切削」「精细螺纹加工」「防腐表面处理」「三重全检出库」;底部英文小字「Programming→CNC Cutting→Thread Machining→Surface Treatment→Strict Inspection」;每步配实景图+简短说明文字。 [比例分辨率] 3:4竖版比例,4K分辨率,文字清晰可辨,高清画质。 [负向提示词] 水印,文字错乱,文字过小,画面模糊,人物变形,设备失真。[第4张] 详情页加工生产全流程展示屏-CNC五轴加工从图纸到质检6步流程页。
[氛围/风格] 工厂实景工业风,深灰渐变底色,横向流程长条图,真实可信调性。
[元素布局] 横向6步流程长条图,从左到右依次串联:第1步图纸解析-CAD图纸屏幕实拍;第2步数控制程-工程师编程操作实拍;第3步五轴机床切削-CNC五轴机床加工零件实景;第4步精密攻丝镗孔-螺纹加工细节特写;第5步表面阳极处理-阳极氧化车间设备实拍;第6步全尺寸质检-质检员检测零件实拍;每一步搭配车间设备实景实拍图,增强工厂真实可信度。
[光影质感] 工厂车间真实光线,机床区域金属冷光,整体偏工业冷色调,突出精密制造氛围。
[配色色系] 全局底色深灰渐变#2A2A2A到#3A3A3A;流程连接线科技蓝#00A8FF;步骤数字白色圆圈+蓝色数字;文字白色#FFFFFF。
[视角构图] 横向长卷式构图,6步从左到右排列,箭头连接,阅读动线从左到右依次浏览。
[文字版式] 顶部大标题「加工生产全流程」;每步上方数字编号1-6,下方中文短句:「专业编程规划」「数控一体切削」「精细螺纹加工」「防腐表面处理」「三重全检出库」;底部英文小字「Programming→CNC Cutting→Thread Machining→Surface Treatment→Strict Inspection」;每步配实景图+简短说明文字。
[比例分辨率] 3:4竖版比例,4K分辨率,文字清晰可辨,高清画质。
[负向提示词] 水印,文字错乱,文字过小,画面模糊,人物变形,设备失真。
[第5张] 切削性能展示-四刃精密切削一刀成型效果页。本张使用【图1】古铜色款T型刀头特写,展示切削效果。 [氛围/风格] 动态切削场景感,工业加工氛围,金属火花与切屑元素,体现高效切削性能。 [元素布局] 画面中上部为T型铣刀刀头特写,四刃结构清晰,占比约40%;刀头下方示意加工T型槽的工件截面,展示一刀成型效果;周围有细微金属切屑和火花粒子飞溅;背景为深灰色工业风,带有加工机床局部虚化;底部有性能说明文字。 [光影质感] 刀头刃口处有高光强调锋利度,切削区域有暖橙色火花光效,整体暗调突出刀头和切削区域,动感强烈。 [配色色系] 全局底色 #1A1A2E 深灰紫;主色古铜色刀头 + 银灰色工件;辅助色橙红色火花 + 白色文字 + 蓝色冷光点缀。 [视角构图] 刀头特写俯视微侧角度,阅读动线从刀头 → 切削加工区 → 底部性能说明。 [文字版式] 顶部大标题「精密四刃切削 一刀成型」,副标题「精准T型槽成型刃口 省去二次修边」;刀头旁标注「四刃锋利刃口」「槽宽尺寸精准」;底部信息条文字「一次走刀直接加工T型槽 大幅提升加工效率」;右侧小图标配文「加工效率提升」。 [比例分辨率] 9:16 竖版比例,4K分辨率,文字清晰可辨,高清画质。 [负向提示词] 刀头变形,刃口数量不对,切削效果虚假,水印,文字错乱,火花过多杂乱。[第5张] 切削性能展示-四刃精密切削一刀成型效果页。本张使用【图1】古铜色款T型刀头特写,展示切削效果。
[氛围/风格] 动态切削场景感,工业加工氛围,金属火花与切屑元素,体现高效切削性能。
[元素布局] 画面中上部为T型铣刀刀头特写,四刃结构清晰,占比约40%;刀头下方示意加工T型槽的工件截面,展示一刀成型效果;周围有细微金属切屑和火花粒子飞溅;背景为深灰色工业风,带有加工机床局部虚化;底部有性能说明文字。
[光影质感] 刀头刃口处有高光强调锋利度,切削区域有暖橙色火花光效,整体暗调突出刀头和切削区域,动感强烈。
[配色色系] 全局底色 #1A1A2E 深灰紫;主色古铜色刀头 + 银灰色工件;辅助色橙红色火花 + 白色文字 + 蓝色冷光点缀。
[视角构图] 刀头特写俯视微侧角度,阅读动线从刀头 → 切削加工区 → 底部性能说明。
[文字版式] 顶部大标题「精密四刃切削 一刀成型」,副标题「精准T型槽成型刃口 省去二次修边」;刀头旁标注「四刃锋利刃口」「槽宽尺寸精准」;底部信息条文字「一次走刀直接加工T型槽 大幅提升加工效率」;右侧小图标配文「加工效率提升」。
[比例分辨率] 9:16 竖版比例,4K分辨率,文字清晰可辨,高清画质。
[负向提示词] 刀头变形,刃口数量不对,切削效果虚假,水印,文字错乱,火花过多杂乱。
[主图-4] 主题:雕刻机&CNC加工能力图。唯一任务:展示外圆精车、端面倒角、同心度与精密尺寸控制能力,以及低摩擦不伤纤维工艺,证明加工实力。 [统一基调] 哑光高级质感风,深哑光灰色质感背景,白色文字,清晰端正无衬线字体,字体不变形不拉伸不压扁,高级简约工业感。 [画面] 画面中心或偏上位置展示CNC车床加工实心黑色圆棒PU工件的场景示意图或产品+车刀组合,车刀正在圆棒外圆进行精车加工,体现外圆精车工艺,切屑细腻。画面下方或四周分布四个加工能力展示模块:外圆精车(配圆棒外圆车削示意图)、端面倒角(配端面倒角加工示意图)、同心度控制(配同轴度/圆跳动测量示意图)、精密尺寸控制(配千分尺测量直径示意图)。右下角或底部补充"低摩擦不伤纤维工艺"的说明。整体构图以加工场景为主视觉,四周分布能力点说明,层次清晰,高级专业。 [光影质感] 高级工业产品摄影+示意图结合的风格,主体PU圆棒和加工场景有真实光影质感,黑色浓郁,示意图为简约白色线面风格,整体协调统一,专业感强。 [配色] 深哑光灰色质感背景,实心黑色PU圆棒,加工设备和刀具为金属银灰调,文字和示意图标全部为纯白色,整体深灰+黑+白的高级低饱和配色。 [文字版式] 顶部有白色粗体无衬线主标题"雕刻机&CNC加工能力"。四个能力点名称"外圆精车""端面倒角""同心度控制""精密尺寸控制"为白色粗体无衬线字体,配对应示意图标。底部补充文字"低摩擦不伤纤维工艺"为白色无衬线字体。所有文字清晰端正不变形,横排排列。画面仅出现以上指定文字,不出现任何额外文字、水印或logo。 [输出要求] 1:1正方形,2048*2048像素,加工能力展示清晰,产品细节准确,圆棒结构正确,文字全部清晰可读,工业专业感强。负向:变形、错字、模糊、杂乱、水印、logo、多余文字、加工场景不真实、结构错误、颜色偏差。[主图-4] 主题:雕刻机&CNC加工能力图。唯一任务:展示外圆精车、端面倒角、同心度与精密尺寸控制能力,以及低摩擦不伤纤维工艺,证明加工实力。
[统一基调] 哑光高级质感风,深哑光灰色质感背景,白色文字,清晰端正无衬线字体,字体不变形不拉伸不压扁,高级简约工业感。
[画面] 画面中心或偏上位置展示CNC车床加工实心黑色圆棒PU工件的场景示意图或产品+车刀组合,车刀正在圆棒外圆进行精车加工,体现外圆精车工艺,切屑细腻。画面下方或四周分布四个加工能力展示模块:外圆精车(配圆棒外圆车削示意图)、端面倒角(配端面倒角加工示意图)、同心度控制(配同轴度/圆跳动测量示意图)、精密尺寸控制(配千分尺测量直径示意图)。右下角或底部补充"低摩擦不伤纤维工艺"的说明。整体构图以加工场景为主视觉,四周分布能力点说明,层次清晰,高级专业。
[光影质感] 高级工业产品摄影+示意图结合的风格,主体PU圆棒和加工场景有真实光影质感,黑色浓郁,示意图为简约白色线面风格,整体协调统一,专业感强。
[配色] 深哑光灰色质感背景,实心黑色PU圆棒,加工设备和刀具为金属银灰调,文字和示意图标全部为纯白色,整体深灰+黑+白的高级低饱和配色。
[文字版式] 顶部有白色粗体无衬线主标题"雕刻机&CNC加工能力"。四个能力点名称"外圆精车""端面倒角""同心度控制""精密尺寸控制"为白色粗体无衬线字体,配对应示意图标。底部补充文字"低摩擦不伤纤维工艺"为白色无衬线字体。所有文字清晰端正不变形,横排排列。画面仅出现以上指定文字,不出现任何额外文字、水印或logo。
[输出要求] 1:1正方形,2048*2048像素,加工能力展示清晰,产品细节准确,圆棒结构正确,文字全部清晰可读,工业专业感强。负向:变形、错字、模糊、杂乱、水印、logo、多余文字、加工场景不真实、结构错误、颜色偏差。
主图4 定制能力与适用场景展示。工业B端源头工厂风格。商业摄影质感,画面丰富有说服力。画面上半部分为主标题区,下半部分为4宫格场景图。中心偏上位置放置一个焊接钢结构件主体,占画面约30%。下方4宫格分别展示:左上格-激光切割机正在切割钢板的工厂场景,标注"激光下料 精度高";右上格-工人佩戴防护面罩进行焊接作业的场景,标注"专业焊接 经验丰富";左下格-多种不同形状规格的焊接件整齐摆放,标注"来图定制 款式多样";右下格-重型机械设备上安装使用的焊接底座配件场景,标注"广泛适用 工业级"。保持中心产品外观与输入产品图一致,4宫格场景为工业真实氛围。光影:整体明亮工业风,顶部主光均匀,中心产品有明确高光与投影,4宫格各有独立场景光影但整体色调统一。配色:主色冷灰与深灰,辅色工业蓝与银灰,强调色橙黄色用于宫格标签。视角构图:上下结构,上半部分产品+标题,下半部分4宫格均等分布,画面饱满。文字版式:顶部居中超大主标题粗体"支持来图定制 按需加工",下方副标题"焊接加工 激光下料 一站式服务"。4宫格每格底部有半透明黑底白字标签。左侧竖排3个服务卖点:"图纸报价""打样确认""批量生产"。右侧竖排3个优势:"交期快""品质稳""价格优"。1:1比例,文字清晰,超高清商业摄影质感。负向提示:变形,文字错乱,产品模糊,背景杂乱,水印,电商平台Logo。主图4 定制能力与适用场景展示。工业B端源头工厂风格。商业摄影质感,画面丰富有说服力。画面上半部分为主标题区,下半部分为4宫格场景图。中心偏上位置放置一个焊接钢结构件主体,占画面约30%。下方4宫格分别展示:左上格-激光切割机正在切割钢板的工厂场景,标注"激光下料 精度高";右上格-工人佩戴防护面罩进行焊接作业的场景,标注"专业焊接 经验丰富";左下格-多种不同形状规格的焊接件整齐摆放,标注"来图定制 款式多样";右下格-重型机械设备上安装使用的焊接底座配件场景,标注"广泛适用 工业级"。保持中心产品外观与输入产品图一致,4宫格场景为工业真实氛围。光影:整体明亮工业风,顶部主光均匀,中心产品有明确高光与投影,4宫格各有独立场景光影但整体色调统一。配色:主色冷灰与深灰,辅色工业蓝与银灰,强调色橙黄色用于宫格标签。视角构图:上下结构,上半部分产品+标题,下半部分4宫格均等分布,画面饱满。文字版式:顶部居中超大主标题粗体"支持来图定制 按需加工",下方副标题"焊接加工 激光下料 一站式服务"。4宫格每格底部有半透明黑底白字标签。左侧竖排3个服务卖点:"图纸报价""打样确认""批量生产"。右侧竖排3个优势:"交期快""品质稳""价格优"。1:1比例,文字清晰,超高清商业摄影质感。负向提示:变形,文字错乱,产品模糊,背景杂乱,水印,电商平台Logo。