
信息图,标题:"崩边从哪来,查这4处"。四个横向圆角卡片纵向排… - 图片创意预览

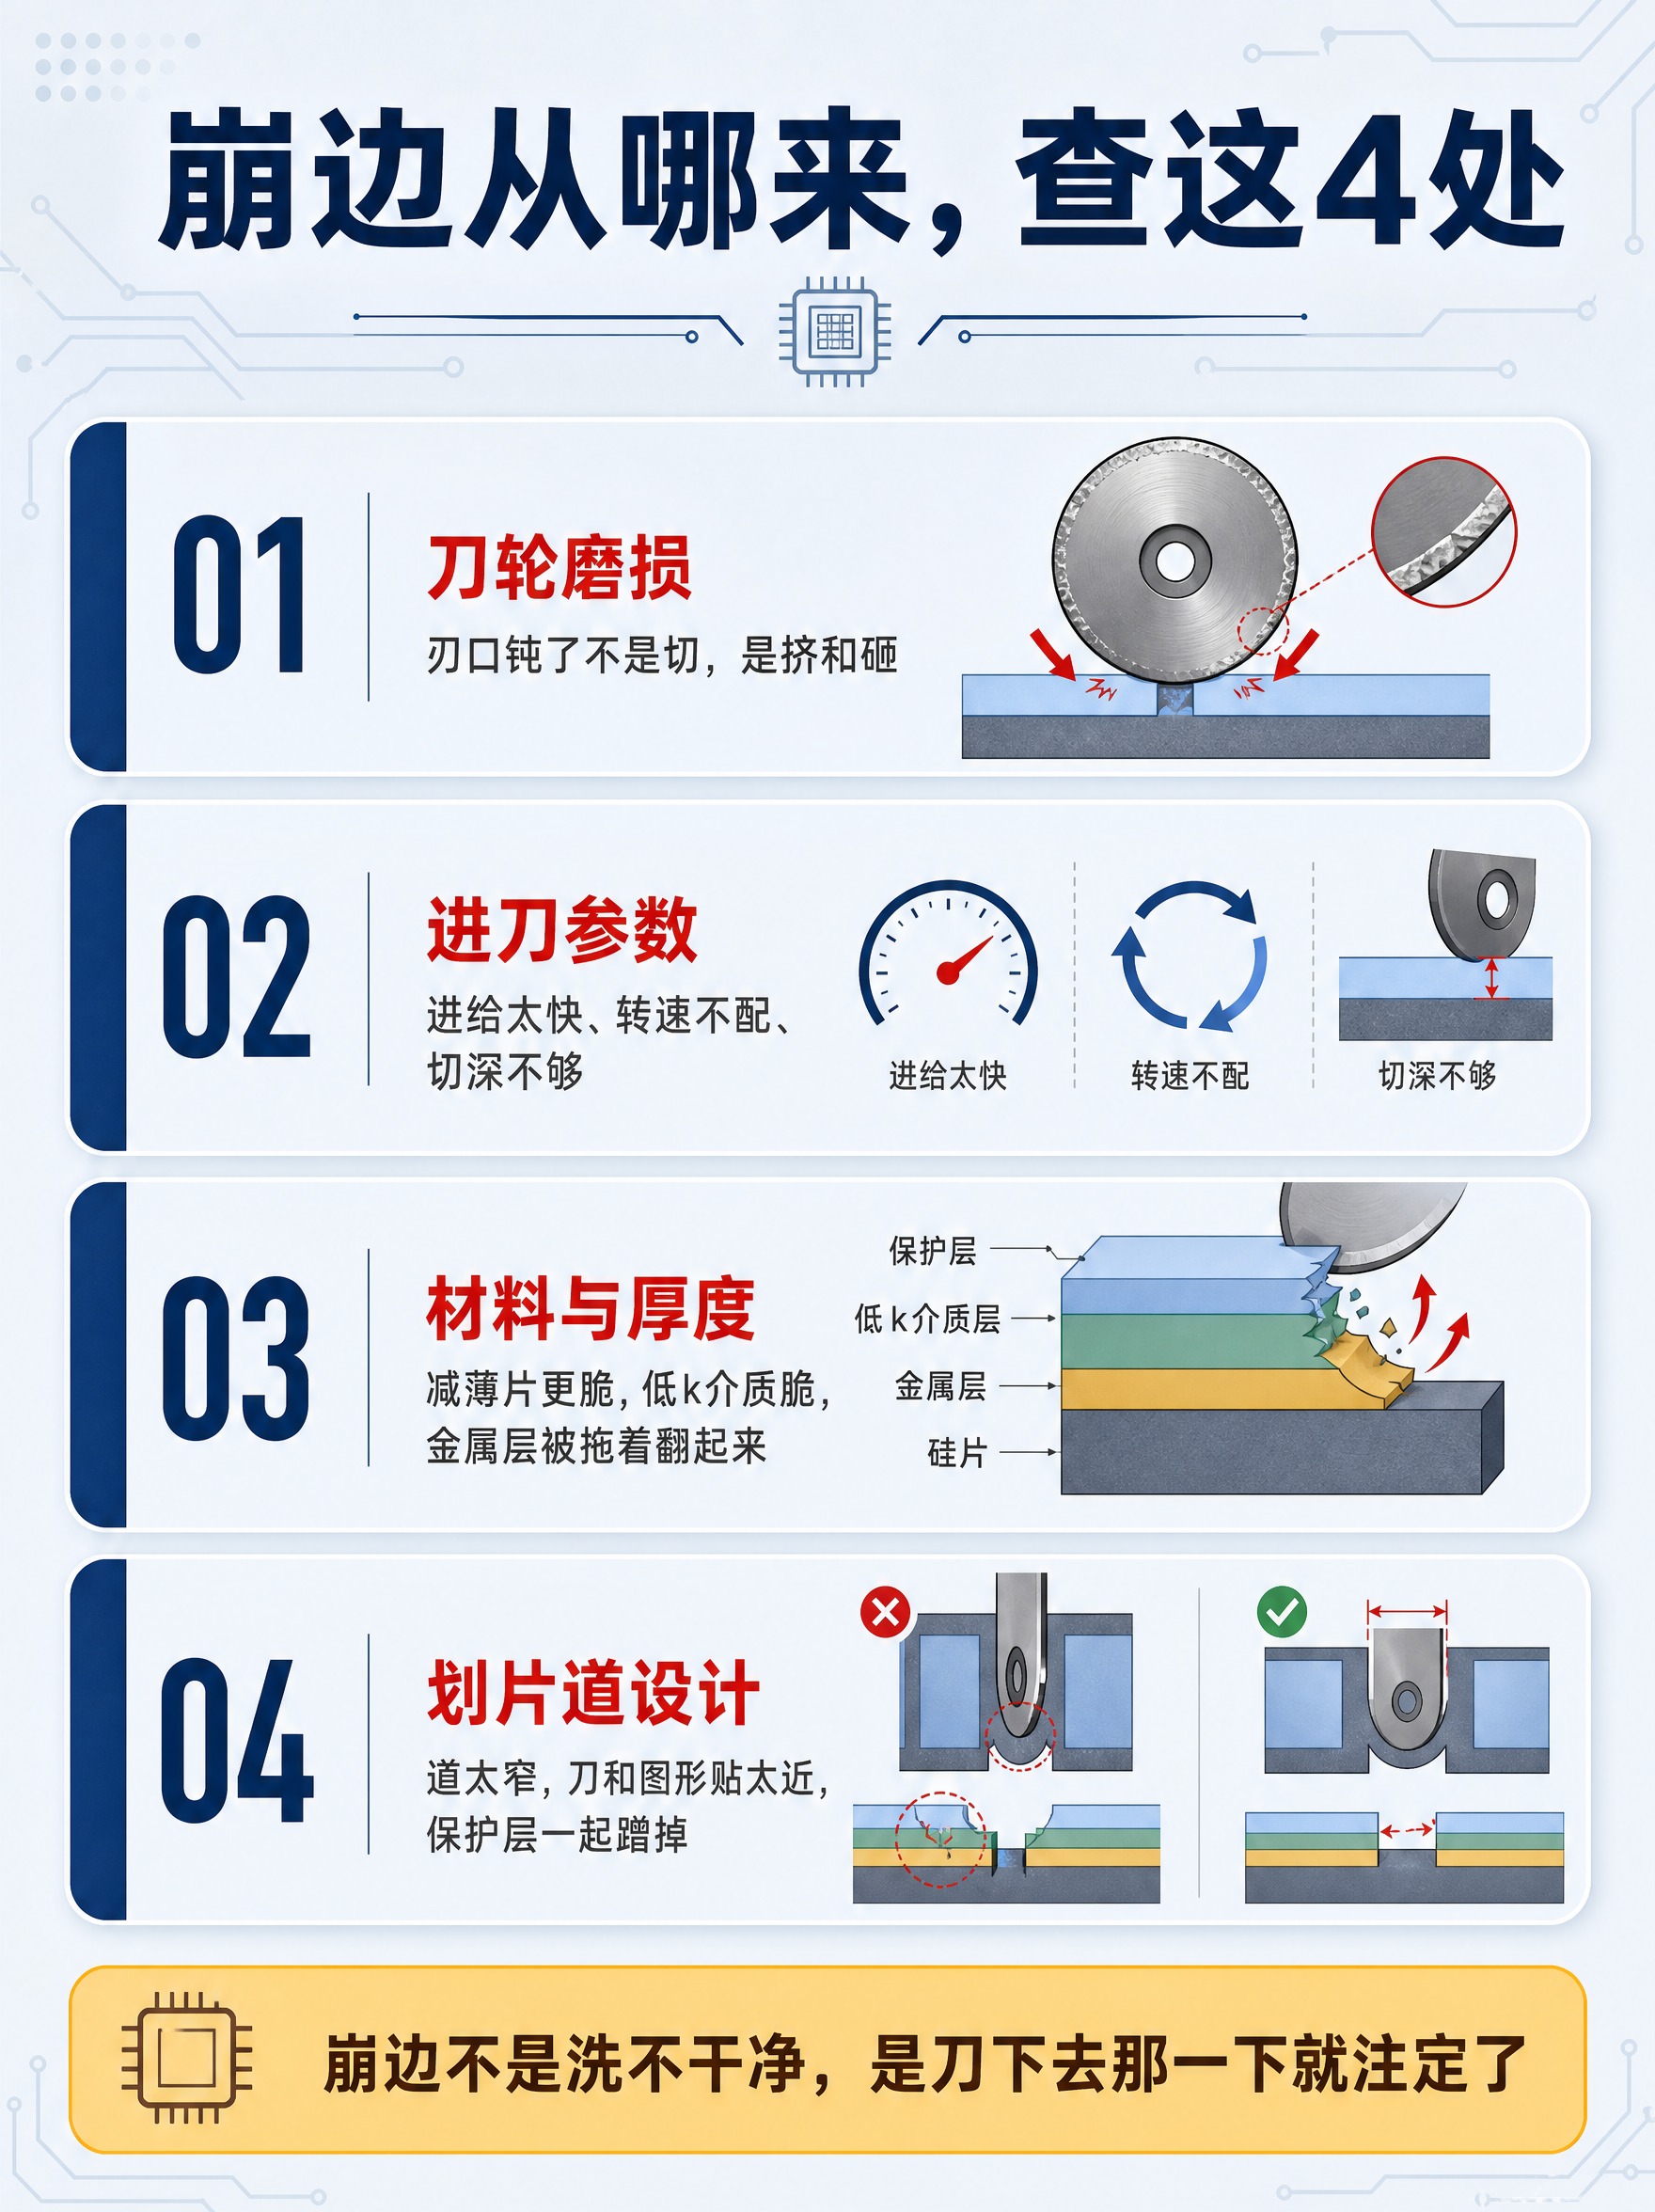
信息图,标题:"崩边从哪来,查这4处"。四个横向圆角卡片纵向排…

信息图,标题:"崩边从哪来,查这4处"。四个横向圆角卡片纵向排列,半透明白/淡蓝#E7EDF5底色,左侧深蓝#1F3A5F竖条,序号01/02/03/04深蓝大字。卡片1:刀轮磨损,小字:"刃口钝了不
用户头像

1r8jrg1aiwS...

2026.09.16
信息图,标题:"参数差一点,形貌差一截"。自上而下三段半透明白/淡蓝#E7EDF5圆角卡片。上段左右对比,段标题深蓝#1F3A5F:"一、参数与刃口"。左红叉:钝刀轮紫系刃口圆钝+进给过快箭头,剖面边缘大片崩口,标"钝刀 + 快进给 → 大块缺角"。右蓝勾:锋利刀轮+匹配参数,剖面边缘细密均匀小缺口,标"利刀 + 参数匹配 → 细密均匀崩口"。段末小字黑#262626:"同样一片片子,差的就是刀和参数"。中段横向双卡,段标题深蓝:"二、形貌怎么看"。左卡崩边形貌分级:三段边缘对比小图——细密均匀蓝勾/锯齿状黄橙提示/大块缺角红叉,下方配句"崩口大不大,先看这三级"。右卡隐裂与金属剥离:剖面里红色虚线自崩口斜向衬底内延伸标"隐裂,显微镜看不出来",旁边电极边缘翘起翻卷状标"金属层剥离,边缘发亮"。下段方式取舍对比条,段标题深蓝:"三、刀轮还是激光"。左半刀轮图标紫系标"刀轮",蓝勾要点"常规厚度 / 道宽够 / 成本低效率高"。右半激光束图标紫系虚线束标"激光隐切",蓝勾要点"窄道 / 薄片 / 脆材料更友好"。段末提示黑:"激光设备贵,边缘热影响也要评估,方式最好送样前定"。底部暖黄#F7C873底深棕字#3D2E1A结论条:"什么片子用什么刀,比把参数调到极限更管用"。扁平化科技插画风格,清晰专业,半导体技术感,浅灰蓝背景。信息图,标题:"参数差一点,形貌差一截"。自上而下三段半透明白/淡蓝#E7EDF5圆角卡片。上段左右对比,段标题深蓝#1F3A5F:"一、参数与刃口"。左红叉:钝刀轮紫系刃口圆钝+进给过快箭头,剖面边缘大片崩口,标"钝刀 + 快进给 → 大块缺角"。右蓝勾:锋利刀轮+匹配参数,剖面边缘细密均匀小缺口,标"利刀 + 参数匹配 → 细密均匀崩口"。段末小字黑#262626:"同样一片片子,差的就是刀和参数"。中段横向双卡,段标题深蓝:"二、形貌怎么看"。左卡崩边形貌分级:三段边缘对比小图——细密均匀蓝勾/锯齿状黄橙提示/大块缺角红叉,下方配句"崩口大不大,先看这三级"。右卡隐裂与金属剥离:剖面里红色虚线自崩口斜向衬底内延伸标"隐裂,显微镜看不出来",旁边电极边缘翘起翻卷状标"金属层剥离,边缘发亮"。下段方式取舍对比条,段标题深蓝:"三、刀轮还是激光"。左半刀轮图标紫系标"刀轮",蓝勾要点"常规厚度 / 道宽够 / 成本低效率高"。右半激光束图标紫系虚线束标"激光隐切",蓝勾要点"窄道 / 薄片 / 脆材料更友好"。段末提示黑:"激光设备贵,边缘热影响也要评估,方式最好送样前定"。底部暖黄#F7C873底深棕字#3D2E1A结论条:"什么片子用什么刀,比把参数调到极限更管用"。扁平化科技插画风格,清晰专业,半导体技术感,浅灰蓝背景。
[第5张] 切削性能展示-四刃精密切削一刀成型效果页。本张使用【图1】古铜色款T型刀头特写,展示切削效果。 [氛围/风格] 动态切削场景感,工业加工氛围,金属火花与切屑元素,体现高效切削性能。 [元素布局] 画面中上部为T型铣刀刀头特写,四刃结构清晰,占比约40%;刀头下方示意加工T型槽的工件截面,展示一刀成型效果;周围有细微金属切屑和火花粒子飞溅;背景为深灰色工业风,带有加工机床局部虚化;底部有性能说明文字。 [光影质感] 刀头刃口处有高光强调锋利度,切削区域有暖橙色火花光效,整体暗调突出刀头和切削区域,动感强烈。 [配色色系] 全局底色 #1A1A2E 深灰紫;主色古铜色刀头 + 银灰色工件;辅助色橙红色火花 + 白色文字 + 蓝色冷光点缀。 [视角构图] 刀头特写俯视微侧角度,阅读动线从刀头 → 切削加工区 → 底部性能说明。 [文字版式] 顶部大标题「精密四刃切削 一刀成型」,副标题「精准T型槽成型刃口 省去二次修边」;刀头旁标注「四刃锋利刃口」「槽宽尺寸精准」;底部信息条文字「一次走刀直接加工T型槽 大幅提升加工效率」;右侧小图标配文「加工效率提升」。 [比例分辨率] 9:16 竖版比例,4K分辨率,文字清晰可辨,高清画质。 [负向提示词] 刀头变形,刃口数量不对,切削效果虚假,水印,文字错乱,火花过多杂乱。[第5张] 切削性能展示-四刃精密切削一刀成型效果页。本张使用【图1】古铜色款T型刀头特写,展示切削效果。
[氛围/风格] 动态切削场景感,工业加工氛围,金属火花与切屑元素,体现高效切削性能。
[元素布局] 画面中上部为T型铣刀刀头特写,四刃结构清晰,占比约40%;刀头下方示意加工T型槽的工件截面,展示一刀成型效果;周围有细微金属切屑和火花粒子飞溅;背景为深灰色工业风,带有加工机床局部虚化;底部有性能说明文字。
[光影质感] 刀头刃口处有高光强调锋利度,切削区域有暖橙色火花光效,整体暗调突出刀头和切削区域,动感强烈。
[配色色系] 全局底色 #1A1A2E 深灰紫;主色古铜色刀头 + 银灰色工件;辅助色橙红色火花 + 白色文字 + 蓝色冷光点缀。
[视角构图] 刀头特写俯视微侧角度,阅读动线从刀头 → 切削加工区 → 底部性能说明。
[文字版式] 顶部大标题「精密四刃切削 一刀成型」,副标题「精准T型槽成型刃口 省去二次修边」;刀头旁标注「四刃锋利刃口」「槽宽尺寸精准」;底部信息条文字「一次走刀直接加工T型槽 大幅提升加工效率」;右侧小图标配文「加工效率提升」。
[比例分辨率] 9:16 竖版比例,4K分辨率,文字清晰可辨,高清画质。
[负向提示词] 刀头变形,刃口数量不对,切削效果虚假,水印,文字错乱,火花过多杂乱。
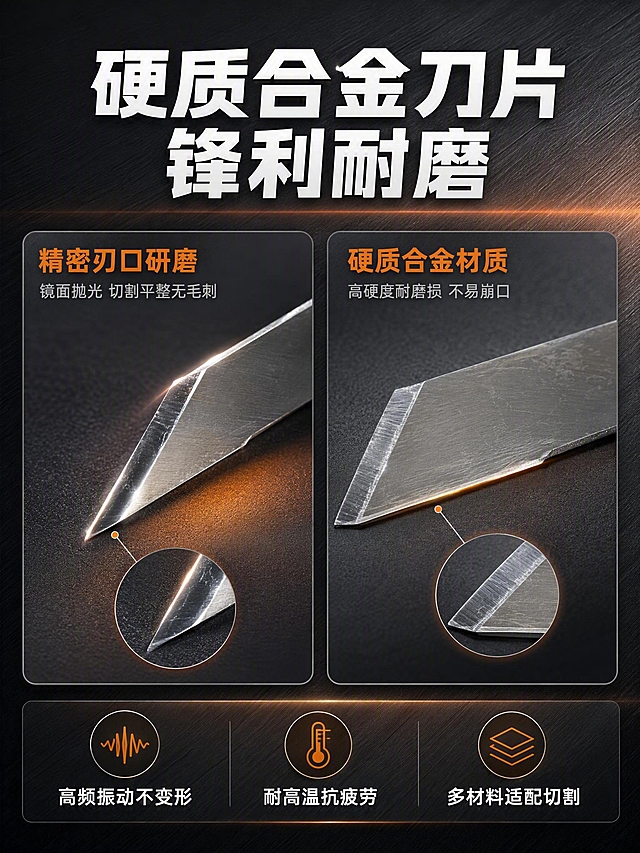
[商品] 使用【图4】尖刀刀片、【图5】宽刃刀片;保留刀片银色金属质感、刃口锋利度、刀片形状和厚度;金属纹理清晰。 [画面] 刀片材质页,突出硬质合金锋利耐用。左右分栏布局,左侧为尖刀刀片刃口微距特写(斜45度视角,刃口有高光线条),右侧为宽刃刀片刃口微距特写。上下结构,顶部大标题,中部左右两个大特写,底部三个材质卖点横排。背景为深灰色金属质感,带有拉丝纹理和橙色光晕。 [视觉] 套系策略:风格=工业科技风商业摄影;标题字=粗黑体;正文字=无衬线体;主色=深蓝+银灰;背景延展=深灰色金属拉丝质感、明暗渐变、橙色光晕;强调色=亮橙色,用于刃口高光、图标和重点高亮;标题色=白色;正文色=浅灰色;组件=圆角半透明信息卡、放大镜框、细线引线;光影=侧硬光突出金属纹理、刃口锋利感和材质层次。 [文字] 顶部主标题"硬质合金刀片 锋利耐磨"白色超大粗黑体,居中。左侧特写上方标注"精密刃口研磨"亮橙色标题+"镜面抛光 切割平整无毛刺"灰色小字;右侧特写上方标注"硬质合金材质"亮橙色标题+"高硬度耐磨损 不易崩口"灰色小字。底部三个卖点横排:"高频振动不变形""耐高温抗疲劳""多材料适配切割",白色文字配深色半透明底。 [规格] 比例3:4竖版,宽度1500高度2000,4K,避免变形、错字、文字过小、材质失真、刃口模糊、水印、平台Logo。[商品] 使用【图4】尖刀刀片、【图5】宽刃刀片;保留刀片银色金属质感、刃口锋利度、刀片形状和厚度;金属纹理清晰。
[画面] 刀片材质页,突出硬质合金锋利耐用。左右分栏布局,左侧为尖刀刀片刃口微距特写(斜45度视角,刃口有高光线条),右侧为宽刃刀片刃口微距特写。上下结构,顶部大标题,中部左右两个大特写,底部三个材质卖点横排。背景为深灰色金属质感,带有拉丝纹理和橙色光晕。
[视觉] 套系策略:风格=工业科技风商业摄影;标题字=粗黑体;正文字=无衬线体;主色=深蓝+银灰;背景延展=深灰色金属拉丝质感、明暗渐变、橙色光晕;强调色=亮橙色,用于刃口高光、图标和重点高亮;标题色=白色;正文色=浅灰色;组件=圆角半透明信息卡、放大镜框、细线引线;光影=侧硬光突出金属纹理、刃口锋利感和材质层次。
[文字] 顶部主标题"硬质合金刀片 锋利耐磨"白色超大粗黑体,居中。左侧特写上方标注"精密刃口研磨"亮橙色标题+"镜面抛光 切割平整无毛刺"灰色小字;右侧特写上方标注"硬质合金材质"亮橙色标题+"高硬度耐磨损 不易崩口"灰色小字。底部三个卖点横排:"高频振动不变形""耐高温抗疲劳""多材料适配切割",白色文字配深色半透明底。
[规格] 比例3:4竖版,宽度1500高度2000,4K,避免变形、错字、文字过小、材质失真、刃口模糊、水印、平台Logo。
[商品] 使用【图1】超声波切割刀主机;保留换能器结构、陶瓷环、金属外壳、刀头、红黑电线的原貌和颜色;金属质感清晰。 [画面] 核心性能页,讲透高频共振切割技术。上下结构,上部大标题,中部主体为切割刀侧视特写,换能器部分放大,周围有半透明声波波纹特效从刀头向外扩散(亮青色同心圆波纹),表现高频震动。左侧三个技术模块竖向排列,每个模块配图标和文字。右下角有切割效果对比小图:左侧毛边切割(普通刀)vs 右侧平整切割(超声波刀)。背景为深蓝色科技渐变。 [视觉] 套系策略:风格=工业科技风商业摄影;标题字=粗黑体;正文字=无衬线体;主色=深蓝+银灰;背景延展=基于深蓝做深浅渐变、科技光效、电路纹理;强调色=亮青色,仅用于声波特效、图标和重点高亮;标题色=白色;正文色=浅灰色;组件=圆角半透明信息卡、细线引线、科技图标;光影=侧光突出金属质感和刃口锋利度。 [文字] 顶部主标题"高频共振切割 告别毛边毛刺"白色超大粗黑体,居中。左侧竖向三个技术点:1."精准换能震动"亮青色标题+"压电陶瓷转换 切割力度均匀"灰色小字;2."智能驱动控频"亮青色标题+"自动追频匹配 稳定不跑偏"灰色小字;3."恒温散热系统"亮青色标题+"持续工作不衰减 损耗更低"灰色小字。右下角对比图上方标注"切割顺滑 力度均匀 损耗更低"白色文字。 [规格] 比例3:4竖版,宽度1500高度2000,4K,避免变形、错字、文字过小、产品结构失真、水印、平台Logo。[商品] 使用【图1】超声波切割刀主机;保留换能器结构、陶瓷环、金属外壳、刀头、红黑电线的原貌和颜色;金属质感清晰。
[画面] 核心性能页,讲透高频共振切割技术。上下结构,上部大标题,中部主体为切割刀侧视特写,换能器部分放大,周围有半透明声波波纹特效从刀头向外扩散(亮青色同心圆波纹),表现高频震动。左侧三个技术模块竖向排列,每个模块配图标和文字。右下角有切割效果对比小图:左侧毛边切割(普通刀)vs 右侧平整切割(超声波刀)。背景为深蓝色科技渐变。
[视觉] 套系策略:风格=工业科技风商业摄影;标题字=粗黑体;正文字=无衬线体;主色=深蓝+银灰;背景延展=基于深蓝做深浅渐变、科技光效、电路纹理;强调色=亮青色,仅用于声波特效、图标和重点高亮;标题色=白色;正文色=浅灰色;组件=圆角半透明信息卡、细线引线、科技图标;光影=侧光突出金属质感和刃口锋利度。
[文字] 顶部主标题"高频共振切割 告别毛边毛刺"白色超大粗黑体,居中。左侧竖向三个技术点:1."精准换能震动"亮青色标题+"压电陶瓷转换 切割力度均匀"灰色小字;2."智能驱动控频"亮青色标题+"自动追频匹配 稳定不跑偏"灰色小字;3."恒温散热系统"亮青色标题+"持续工作不衰减 损耗更低"灰色小字。右下角对比图上方标注"切割顺滑 力度均匀 损耗更低"白色文字。
[规格] 比例3:4竖版,宽度1500高度2000,4K,避免变形、错字、文字过小、产品结构失真、水印、平台Logo。
复刻"您有这样的烦恼吗"痛点营销海报版式,底色改为浅色系,六大痛点文案和配图全部更换,去除水印。1:1正方形比例。 版式结构:顶部浅蓝色渐变波浪形背景条,主标题"您有这样的烦恼吗"白色粗体大字居中;副标题"多堡隆切削液为您解决6大痛点"天蓝色小字位于浅灰色横幅区。主体2行x3列六宫格:每个单元格上方为真实场景照片、下方为浅蓝色渐变圆角标签+白色文字描述痛点。 六大痛点(按用户提供): 第一行: 1. 左上:精密零件检测/报废品堆叠场景,卡尺检测零件和堆叠的报废工件,标签"工件精度失控 尺寸偏差超标?" 2. 中上:磨损严重的钻头和铣刀特写,刀刃崩缺、磨损明显,标签"刀具寿命骤降 频繁换刀误工?" 3. 右上:带划痕的金属工件对比图,粗糙表面和光洁表面对比,标签"加工表面粗糙 返工成本飙升?" 第二行: 4. 左下:浑浊变质的切削液容器,液体发黑浑浊有异味感,标签"切削液发臭变质 车间异味刺鼻?" 5. 中下:环保检测报告/废水处理设备场景,检测文件和处理设备,标签"废液处理繁琐 环保罚款风险高?" 6. 右下:机床冒烟/过热的加工场景,设备过热烟雾,标签"油品黏度不稳 冷却润滑失效?" 每张图片背景为浅色工业环境,清晰专业。底部导航栏"视频 | 图集 | 参数 | 行家选"不要。 整体配色:浅灰白背景+浅蓝色渐变(#E0F4FF→#A0D8F1)标题条和标签,清新干净。2048x2048像素,文字清晰可读。 负向:索拉成型油字样残留、红色残留、识图提问水印、变形、错字、模糊、卡通感、导航栏、原图六个痛点残留。复刻"您有这样的烦恼吗"痛点营销海报版式,底色改为浅色系,六大痛点文案和配图全部更换,去除水印。1:1正方形比例。

版式结构:顶部浅蓝色渐变波浪形背景条,主标题"您有这样的烦恼吗"白色粗体大字居中;副标题"多堡隆切削液为您解决6大痛点"天蓝色小字位于浅灰色横幅区。主体2行x3列六宫格:每个单元格上方为真实场景照片、下方为浅蓝色渐变圆角标签+白色文字描述痛点。

六大痛点(按用户提供):
第一行:
1. 左上:精密零件检测/报废品堆叠场景,卡尺检测零件和堆叠的报废工件,标签"工件精度失控 尺寸偏差超标?"
2. 中上:磨损严重的钻头和铣刀特写,刀刃崩缺、磨损明显,标签"刀具寿命骤降 频繁换刀误工?"
3. 右上:带划痕的金属工件对比图,粗糙表面和光洁表面对比,标签"加工表面粗糙 返工成本飙升?"
第二行:
4. 左下:浑浊变质的切削液容器,液体发黑浑浊有异味感,标签"切削液发臭变质 车间异味刺鼻?"
5. 中下:环保检测报告/废水处理设备场景,检测文件和处理设备,标签"废液处理繁琐 环保罚款风险高?"
6. 右下:机床冒烟/过热的加工场景,设备过热烟雾,标签"油品黏度不稳 冷却润滑失效?"

每张图片背景为浅色工业环境,清晰专业。底部导航栏"视频 | 图集 | 参数 | 行家选"不要。

整体配色:浅灰白背景+浅蓝色渐变(#E0F4FF→#A0D8F1)标题条和标签,清新干净。2048x2048像素,文字清晰可读。
负向:索拉成型油字样残留、红色残留、识图提问水印、变形、错字、模糊、卡通感、导航栏、原图六个痛点残留。
[主图-4] 主题:雕刻机&CNC加工能力图。唯一任务:展示外圆精车、端面倒角、同心度与精密尺寸控制能力,以及低摩擦不伤纤维工艺,证明加工实力。 [统一基调] 哑光高级质感风,深哑光灰色质感背景,白色文字,清晰端正无衬线字体,字体不变形不拉伸不压扁,高级简约工业感。 [画面] 画面中心或偏上位置展示CNC车床加工实心黑色圆棒PU工件的场景示意图或产品+车刀组合,车刀正在圆棒外圆进行精车加工,体现外圆精车工艺,切屑细腻。画面下方或四周分布四个加工能力展示模块:外圆精车(配圆棒外圆车削示意图)、端面倒角(配端面倒角加工示意图)、同心度控制(配同轴度/圆跳动测量示意图)、精密尺寸控制(配千分尺测量直径示意图)。右下角或底部补充"低摩擦不伤纤维工艺"的说明。整体构图以加工场景为主视觉,四周分布能力点说明,层次清晰,高级专业。 [光影质感] 高级工业产品摄影+示意图结合的风格,主体PU圆棒和加工场景有真实光影质感,黑色浓郁,示意图为简约白色线面风格,整体协调统一,专业感强。 [配色] 深哑光灰色质感背景,实心黑色PU圆棒,加工设备和刀具为金属银灰调,文字和示意图标全部为纯白色,整体深灰+黑+白的高级低饱和配色。 [文字版式] 顶部有白色粗体无衬线主标题"雕刻机&CNC加工能力"。四个能力点名称"外圆精车""端面倒角""同心度控制""精密尺寸控制"为白色粗体无衬线字体,配对应示意图标。底部补充文字"低摩擦不伤纤维工艺"为白色无衬线字体。所有文字清晰端正不变形,横排排列。画面仅出现以上指定文字,不出现任何额外文字、水印或logo。 [输出要求] 1:1正方形,2048*2048像素,加工能力展示清晰,产品细节准确,圆棒结构正确,文字全部清晰可读,工业专业感强。负向:变形、错字、模糊、杂乱、水印、logo、多余文字、加工场景不真实、结构错误、颜色偏差。[主图-4] 主题:雕刻机&CNC加工能力图。唯一任务:展示外圆精车、端面倒角、同心度与精密尺寸控制能力,以及低摩擦不伤纤维工艺,证明加工实力。
[统一基调] 哑光高级质感风,深哑光灰色质感背景,白色文字,清晰端正无衬线字体,字体不变形不拉伸不压扁,高级简约工业感。
[画面] 画面中心或偏上位置展示CNC车床加工实心黑色圆棒PU工件的场景示意图或产品+车刀组合,车刀正在圆棒外圆进行精车加工,体现外圆精车工艺,切屑细腻。画面下方或四周分布四个加工能力展示模块:外圆精车(配圆棒外圆车削示意图)、端面倒角(配端面倒角加工示意图)、同心度控制(配同轴度/圆跳动测量示意图)、精密尺寸控制(配千分尺测量直径示意图)。右下角或底部补充"低摩擦不伤纤维工艺"的说明。整体构图以加工场景为主视觉,四周分布能力点说明,层次清晰,高级专业。
[光影质感] 高级工业产品摄影+示意图结合的风格,主体PU圆棒和加工场景有真实光影质感,黑色浓郁,示意图为简约白色线面风格,整体协调统一,专业感强。
[配色] 深哑光灰色质感背景,实心黑色PU圆棒,加工设备和刀具为金属银灰调,文字和示意图标全部为纯白色,整体深灰+黑+白的高级低饱和配色。
[文字版式] 顶部有白色粗体无衬线主标题"雕刻机&CNC加工能力"。四个能力点名称"外圆精车""端面倒角""同心度控制""精密尺寸控制"为白色粗体无衬线字体,配对应示意图标。底部补充文字"低摩擦不伤纤维工艺"为白色无衬线字体。所有文字清晰端正不变形,横排排列。画面仅出现以上指定文字,不出现任何额外文字、水印或logo。
[输出要求] 1:1正方形,2048*2048像素,加工能力展示清晰,产品细节准确,圆棒结构正确,文字全部清晰可读,工业专业感强。负向:变形、错字、模糊、杂乱、水印、logo、多余文字、加工场景不真实、结构错误、颜色偏差。