已添加
登录/注册
重新生成
重新生成
1q0hk13m23-...
2026.02.05
做同款
重新生成
1q0hk13m23-HB
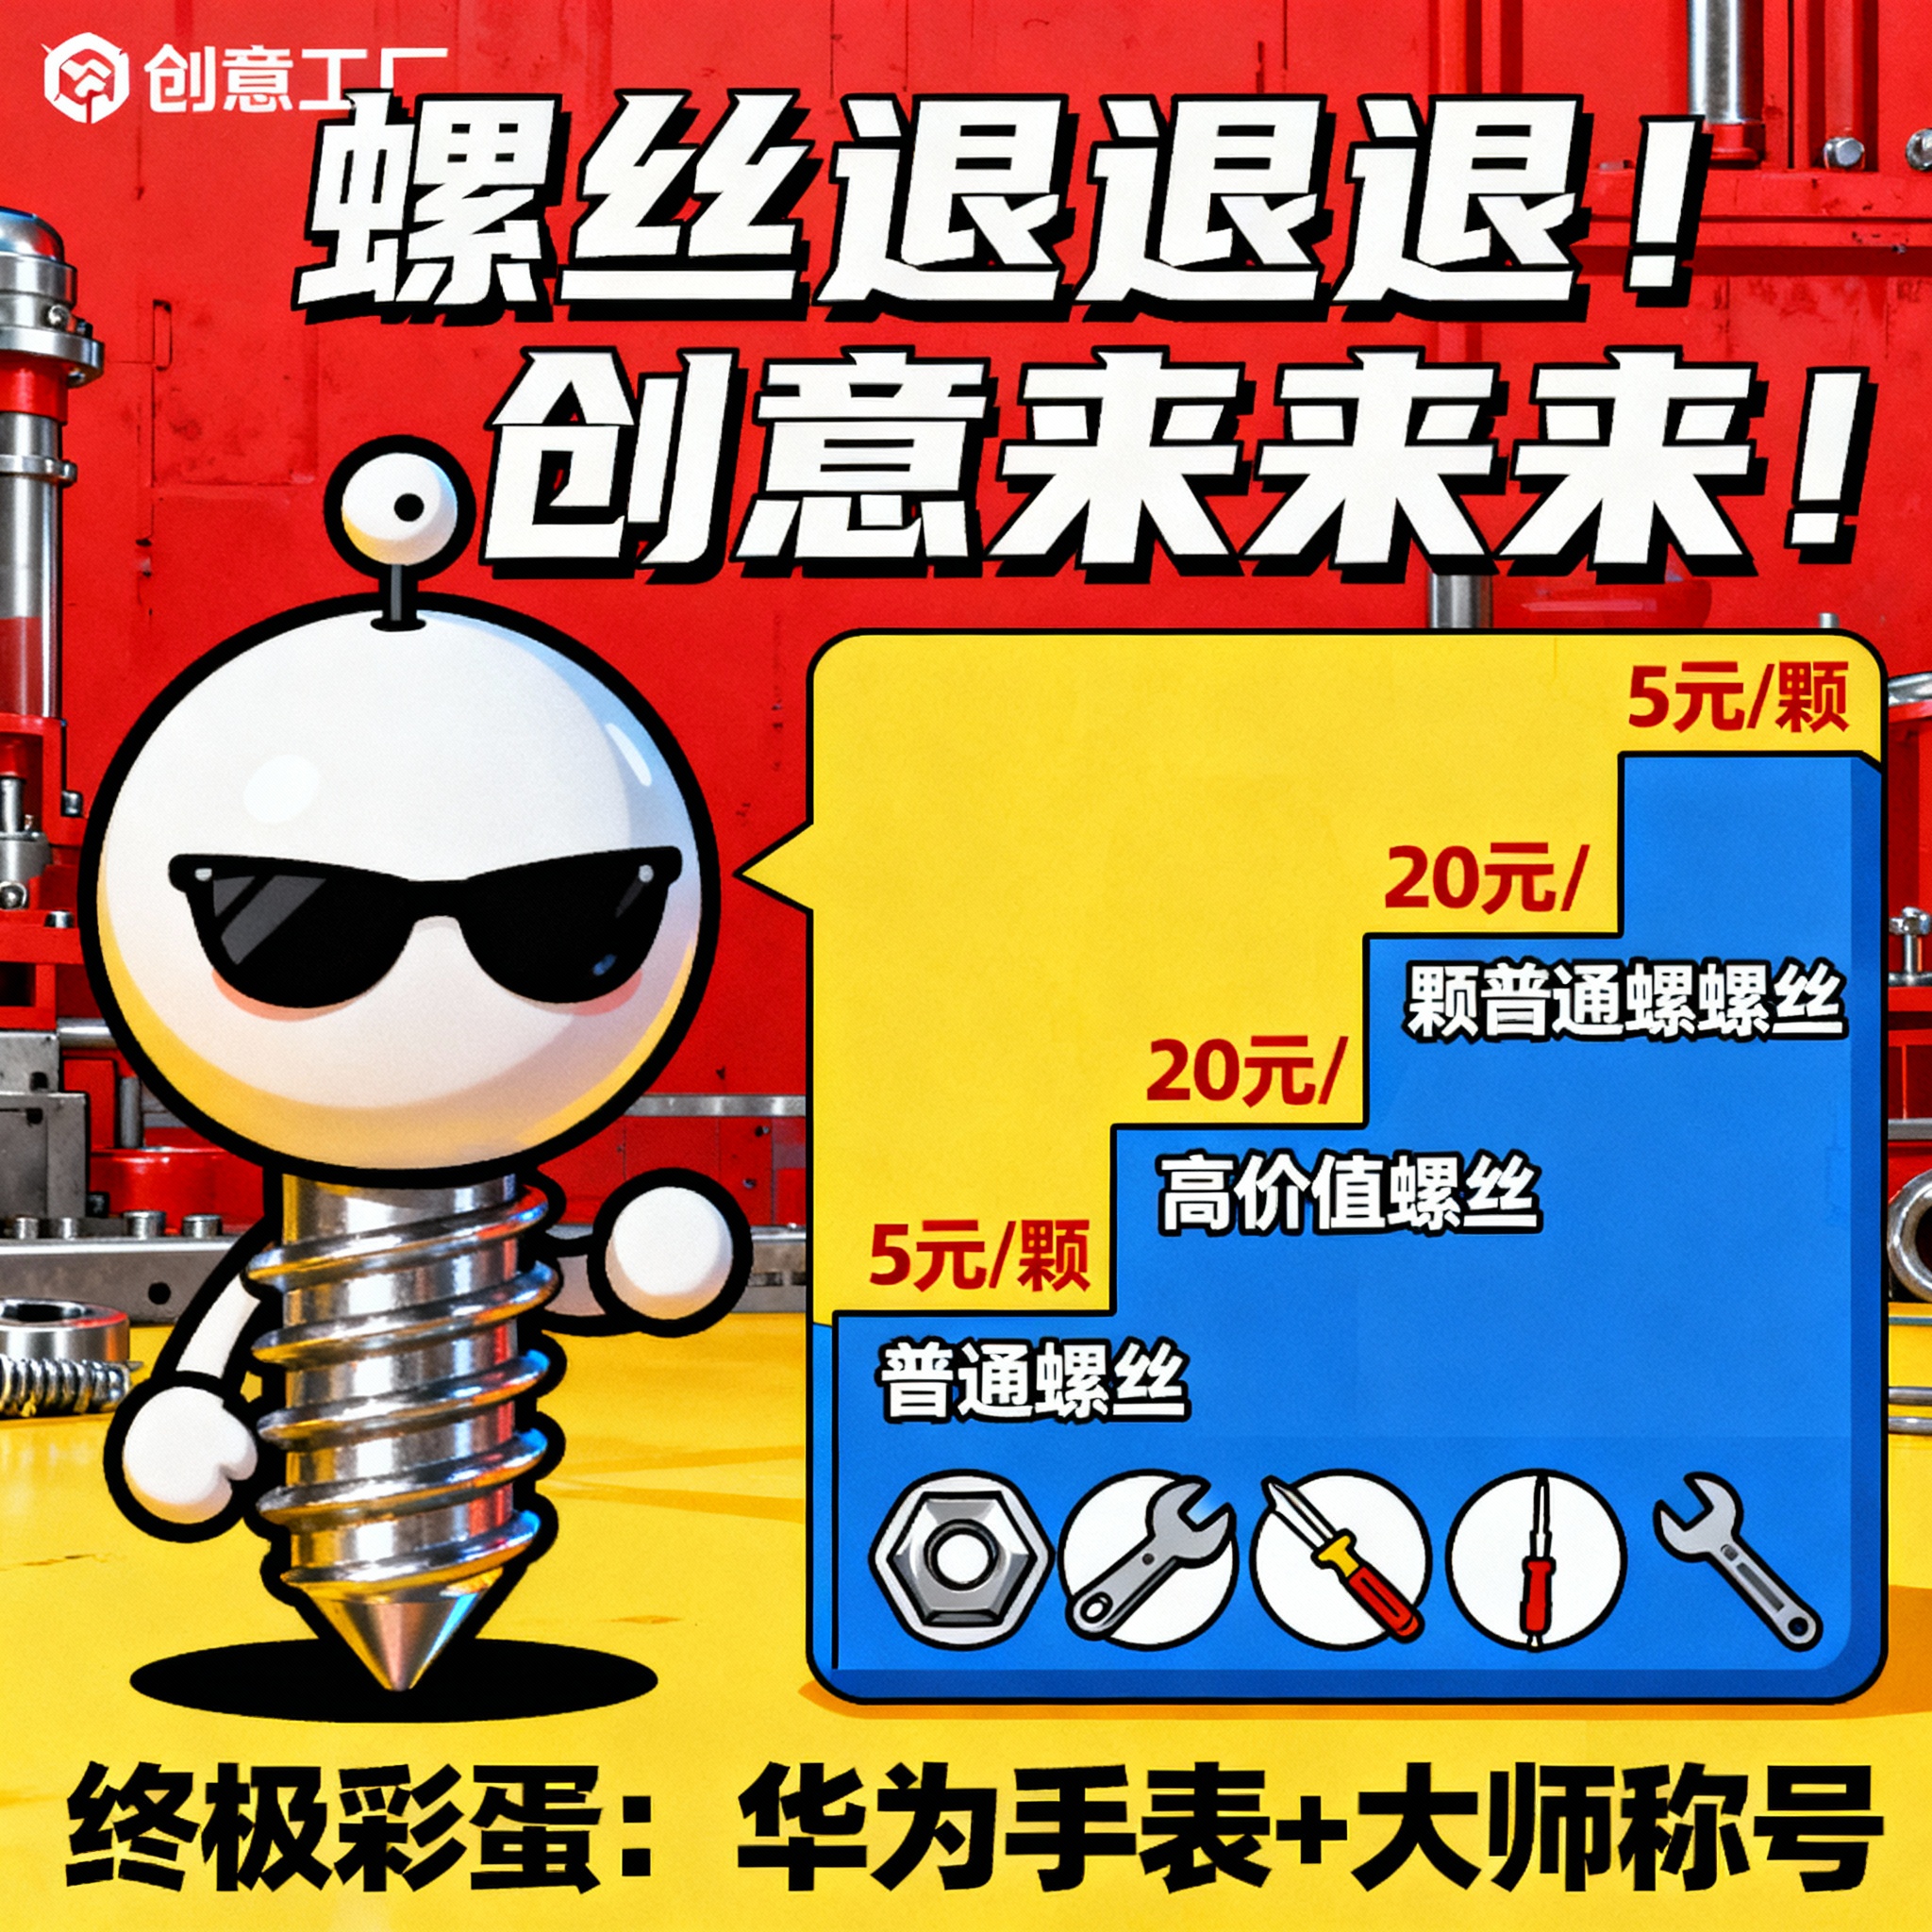
【悬赏令】💥螺丝消消乐大作战!全员卷起来!💰 📢 主题:现场消消乐——让螺丝"消失"的艺术! 🎯 目标:解决26年1月超1W+颗螺丝安全隐患,用创意封印质量/安全/5S/成本的四大魔王! 🔥 问题现状: 螺丝松了?断了?滑丝掉地上?设备&产品周围全是它们的"尸体"?——这可是质量刺客、安全陷阱、5S叛徒和成本黑洞的集合地! 🎯 奖励机制(躺平是不可能的!): ✅ 5元/颗:普通螺丝(设备外部、非关键部位)→ 低成本高参与,人人都是螺丝终结者! ✅ 20元/颗:高价值螺丝(内部/夹爪/气缸等关键部位)→ 高能打工人专属!用智慧封印核心痛点! 🚀 方法论(别再用螺丝!): 1️⃣ 扣式魔法(无螺丝美学) 2️⃣ 快速插销接头(像赛车换胎一样丝滑) 3️⃣ 卡环式/端齿(工业界的"乐高精神") 4️⃣ 焊接(让螺丝彻底消失!) 💡 经典案例: 手枪界的"无螺丝美学"(暴力美学+工业设计) 赛车换型0秒切换(螺丝党速来观摩!) 松动/断裂=质量事故+安全红线(别让螺丝背锅!) ✨ 行动指南: 1️⃣ 拍照定位螺丝重灾区(设备/工位/物料区) 2️⃣ 提交替代方案(图文/视频/现场演示) 3️⃣ 等待被"悬赏"(你的脑洞=钱包厚度!) 📅 截止时间:2026年3月31日(先到先得,卷王速来!) 📍 提交入口:OA系统-创意工夫专区(偷偷说:已有100+方案成功解锁奖励!) 🎉 终极彩蛋: 全厂"螺丝清零计划"达成者,可获年度反螺丝设计大师称号+价值1500元华为手表! 📢 口号:螺丝退退退!创意来来来!用你的智慧把螺丝变成传说!💥 (P.S. 拍照时记得给螺丝加个#螺丝终结者#标签,优秀案例将登上"螺丝坟场"光荣榜!)
1q0hk13m23-HB
[商品] 使用【图1】镀钛先端丝锥产品;保留丝锥结构、金色镀钛层、螺纹形状;丝锥装夹在钻夹头中,呈真实攻丝工作状态。 [画面] 目标:使用演示,展示实际攻丝操作与效果。构图:上方标题+中部大型操作场景+下方步骤说明。中央场景:台钻/手电钻夹着丝锥正在对金属工件进行攻丝加工,工件上有已攻好的螺纹孔,切屑从先端排出,动作真实自然。手部握持钻机,姿势专业。背景为工作台与工业工具虚化。 [视觉] 套系策略:风格=工业科技风商业摄影;标题字=粗黑无衬线工业字体;正文字=简洁无衬线体;主色=深蓝藏青;背景延展=基于深蓝做渐变、工作台场景虚化、金属质感边框;强调色=金色(镀钛色),仅用于步骤序号和重点标注;标题色=纯白;正文色=浅银灰;组件=深色步骤卡、金色圆形序号、操作箭头示意;光影=工作灯效果,聚焦加工部位,周围适度压暗,突出攻丝动作与排屑效果。 [文字] 顶部主标题"操作简单 攻丝高效",副标题"新手也能轻松上手";下方3步横向排列:步骤1"定位钻孔"配钻头钻孔小图,步骤2"装夹丝锥"配装夹小图,步骤3"匀速攻丝"配攻丝小图;每步配简短操作说明。所有文字横排,步骤清晰可读。 [规格] 图片比例9:16竖版,4K分辨率,负向提示:避免操作姿势不专业、丝锥装夹方向错误、排屑效果虚假、手部比例失调、文字过小。
1qul2zyxe1tzkUcw-HB
工业风促销海报,深色金属质感背景,带有齿轮、钢板纹理、工业管道等元素,硬朗光影效果。画面左右分栏布局:左侧为产品展示区,展示南海粤标膨胀螺丝和瑞业拉爆膨胀螺丝两款产品,产品金属质感强烈,彩锌色泽真实,产品及包装上的文字、LOGO、外形100%还原不变形;右侧为文案信息区。左上角放置博源品牌LOGO。主标题大字醒目:"国标彩锌膨胀螺丝限时大促销",副标题:"南海粤标 瑞业拉爆两大系列"。促销信息突出显示:"单次满30件送1件",用红色或金色强调。规格信息:"南海粤标 M6-M20 长度50-250"、"瑞业拉爆 M6-M16 长度50-150"。卖点标签:"国标品质"、"彩锌防锈"、"牢固耐用"。右下角可放置卡通工人形象点缀。整体色调:深灰、金属银、工业蓝、点缀红金,硬朗工业风格,排版精美,信息层级分明,商品主体清晰不被文字遮挡。画面中所有数字必须精确渲染,不得错位、遗漏或编造。
用户K8H2eLsU
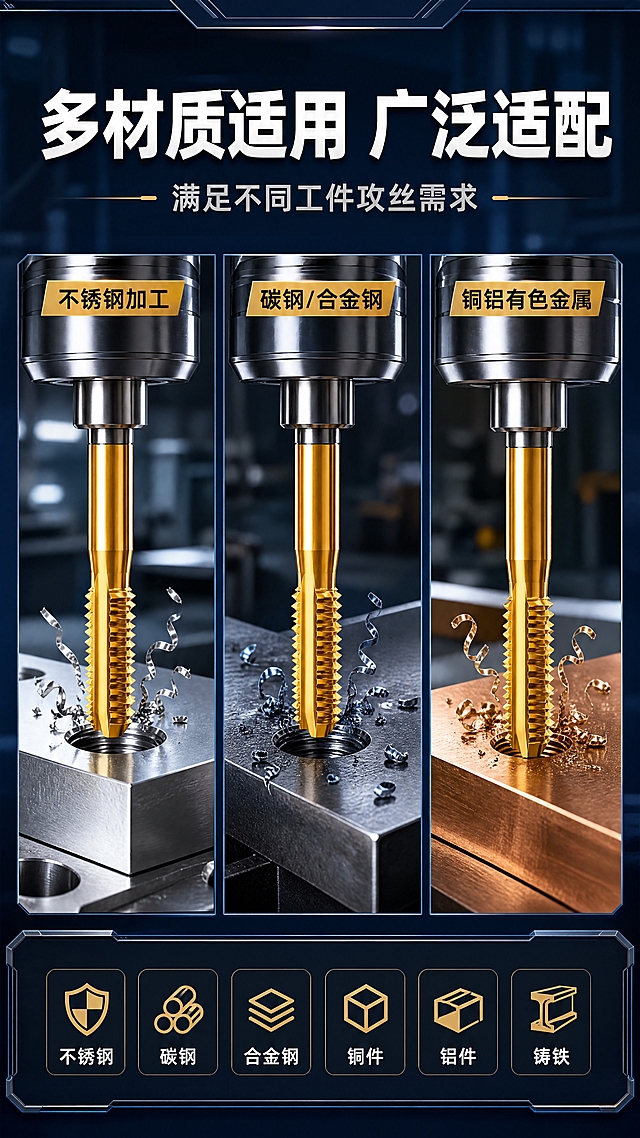
[商品] 使用【图1】镀钛先端丝锥产品;保留丝锥结构、金色镀钛层、螺纹齿形;丝锥以工作状态呈现,刃口接触加工件。 [画面] 目标:场景适配,展示适用加工场景与材料。构图:上方标题+中间三格场景拼图+下方适用材料列表。三格横向排列:左格=不锈钢工件攻丝场景,中格=碳钢/合金钢加工场景,右格=铜铝有色金属加工场景。每格中丝锥正在对相应材料进行攻丝作业,产生真实的金属切屑。背景为工业车间虚化环境。 [视觉] 套系策略:风格=工业科技风商业摄影;标题字=粗黑无衬线工业字体;正文字=简洁无衬线体;主色=深蓝藏青;背景延展=基于深蓝做渐变、工业场景虚化、金属质感边框;强调色=金色(镀钛色),仅用于场景标签和图标;标题色=纯白;正文色=浅银灰;组件=深色场景卡片、金色场景标签、材料图标;光影=每格场景独立打光,突出加工动作与材料质感。 [文字] 顶部主标题"多材质适用 广泛适配",副标题"满足不同工件攻丝需求";三格场景各配标签:"不锈钢加工"、"碳钢/合金钢"、"铜铝有色金属";底部配6个适用材料图标+文字:不锈钢、碳钢、合金钢、铜件、铝件、铸铁;所有文字横排,层级清晰。 [规格] 图片比例9:16竖版,4K分辨率,负向提示:避免场景失真、丝锥比例失调、加工动作不符合真实逻辑、文字过小、颜色偏差。
1qul2zyxe1tzkUcw-HB
[主图-4] 套装搭配展示图;氛围风格:规整平铺展示,清晰呈现套装组成;画质:商业摄影质感、清晰通透;元素:整齐平铺展示多组螺丝和螺母卡扣,突出每套包含1颗螺丝+1个螺母卡扣,排列整齐。背景保持纯白色。文字内容:顶部大字"标准配套 即拿即用",下方标注"50颗螺丝+50颗螺母卡扣 一共100PCS",文字清晰不遮挡产品排列。保持产品外观与原图一致,颜色结构无修改;光影:均匀顶光,产品排列整齐,阴影柔和;配色:纯白背景,黑色文字,产品本身金属色突出;视角构图:俯视Knolling平铺构图,产品整齐排列;文字版式:顶部标题大字,下方说明文字居中;比例分辨率:1:1比例,2048*2048px,2K分辨率;负向提示词:变形,文字错乱,产品排列混乱,背景杂乱,水印,电商平台Logo
1q0gzaolgd1e13cru-HB
抠出图中的234件套螺丝批套装产品,制作工业风9:16竖版海报,海报内容使用中文,主体展示螺丝批套装产品,产品材质为CRV,添加文字信息:"234件套螺丝批套装","批头齐全,用途广泛;强韧耐用,不易滑牙;收纳整齐,取用方便;高硬度材质,更耐用;适配多种螺丝规格柔性接杆,灵活作业;精密加工,咬合紧密","厂家直销",避免出现重复无用文字,添加透明度5%的白色文字水印"川拓五金工具",整体设计合理美观,工业风格背景
单恋一枝花🦋²⁰²⁰
一张新型一体吊顶膨胀产品宣传海报,竖版9:16,硬朗工业风,金属质感,深蓝灰色背景配蓝白锌金属光泽,突出国标品质与安全可靠。顶部大标题:"新型一体吊顶膨胀",字体粗壮有力,金属质感。副标题:"链接丝杠 吊顶专用"。画面主体为产品特写,居中展示新型一体吊顶膨胀螺栓,环保电镀蓝白锌,锌层厚实光亮,螺纹清晰,螺杆粗壮达标,产品细节完整不变形,金属高光清晰锐利。产品下方左右对比展示:左侧"我方产品"标注"国标粗度 螺纹清晰",配粗壮螺栓特写;右侧"市场货"标注"下差较大 螺杆偏细",配较细螺栓特写,中间VS分割线。下方三个卖点图标模块:1. "螺杆粗度达标 拉力更强 更安全" 2. "环保蓝白锌 锌层厚 防腐好" 3. "安装便捷 代替传统三件套"。画面右上角小图展示安装后吊顶承重效果示意。底部标语:"安全无小事 品质是底线"。整体工业风硬朗光影,产品质感强烈,版式精美,信息层级分明,所有文字清晰可读。画面中所有模块必须填充完整合理内容,确保是完整可用的成品海报而非待填写模板。画面中所有数字必须精确渲染,不得错位、遗漏或编造。
用户K8H2eLsU
将第一张图中所有膨胀螺丝和自攻螺丝产品的颜色调整为第二张参考图的彩锌金色(偏黄绿的彩锌金属质感,带有彩虹色光泽的彩锌效果),产品形状、大小、位置、摆放角度都保持不变,只改变颜色。文字、图标、背景等其他所有元素保持不变。整体真实自然,专业产品摄影风格
6bm2gqgvdUeQ2wg-HB
1r1mnhkv26agsCAw-HB
信息图,标题:"崩边从哪来,查这4处"。四个横向圆角卡片纵向排列,半透明白/淡蓝#E7EDF5底色,左侧深蓝#1F3A5F竖条,序号01/02/03/04深蓝大字。卡片1:刀轮磨损,小字:"刃口钝了不是切,是挤和砸";卡片2:进刀参数,小字:"进给太快、转速不配、切深不够";卡片3:材料与厚度,小字:"减薄片更脆,低k介质脆,金属层被拖着翻起来";卡片4:划片道设计,小字:"道太窄,刀和图形贴太近,保护层一起蹭掉"。四类关键词统一红#D64545高亮。底部暖黄#F7C873底深棕字#3D2E1A结论条:"崩边不是洗不干净,是刀下去那一下就注定了"。扁平化科技插画风格,清晰专业,半导体技术感,浅灰蓝背景。
1r8jrg1aiwSfWOcg-HB
将第二张图片中的二维码抠出,替换到第一张海报右下角标注为二维码占位的蓝色方框区域,保持海报原有设计、文字、配色、风格全部不变,只替换占位框为真实二维码,二维码清晰完整,适配原方框大小
GD1611827470
[主图-4] 适用场景展示。[氛围风格] 场景化展示专业应用范围。[画质] 商业摄影质感,清晰通透,真实自然。[元素] 顶部主标题,下方六宫格排列不同加工场景示意:分别是 铣削平面、钻孔、倒角、开槽、加工钢件、加工铝合金,每个宫格配对应小示意图,外围保留我们的刃具产品在右下角。背景为浅灰色工业风。保持产品外观与输入一致。[光影] 整体光线均匀明亮,每个场景都清晰展示,不偏暗。[配色] 浅灰底色,每个场景用不同浅色彩区分,不抢主体。[视角构图] 上下结构,顶部标题,下方六宫格,满版布局。[文字版式] 顶部大字“广泛适配 多种加工场景”,每个宫格下方标注场景名称,右下角小标签标注“支持定制”。文字大小对比清晰,易读性强。[比例分辨率] 1:1 比例,4k分辨率;文字清晰可辨,超高清。[负向提示词] 变形,水印,文字错乱,产品图模糊,背景杂乱。
GD192385041
适配抖音竖屏效果的精密螺丝刀套装首屏海报,整体比例9:16,保留原黑紫科技风格,英文为主中文为辅。画面顶部是渐变紫色大标题 "PRECISION SCREWDRIVER SET",主体产品放置在视觉中心,占比更大更突出,底部添加一行浅紫色信息栏标注"点击查看详情",整体风格更符合抖音信息流竖屏浏览,色彩对比更强吸引点击,产品结构颜色保持和原图一致。
1r4pe8puqcef7CXQ-HB
[第2张] 痛点直击-传统外壳采购的常见困扰。本张无需产品图,纯信息痛点页。 [氛围/风格] 深色工业风,严肃专业,引发共鸣,商业设计质感。 [元素布局] 画面分为上下两部分,上半部分为深灰色背景配大标题,下半部分三个痛点卡片横向排列。每个痛点卡片为深灰底配红色警示图标,卡片内有痛点描述。背景有细微颗粒质感,增加工业感。 [光影质感] 整体均匀柔光,卡片有轻微投影增加层次感,图标有微弱发光效果突出警示感。 [配色色系] 全局底色 #1F2229 深灰;主色白色文字;辅助色红色 #E74C3C(痛点强调)、深灰卡片底;强调色橙黄点缀。 [视角构图] 上下结构,上标题下卡片,阅读动线自上而下,居中对称构图。 [文字版式] 顶部大标题"采购外壳 还在踩这些坑?"白色超大号粗体,副标题"选对工厂 少走弯路"浅灰色中号字。下方三个等大圆角卡片:卡片1标题"开模贵 周期长"配红色感叹号图标,说明"小厂模具精度差 反复修改延误交期";卡片2标题"品质不稳定"配红色叉号图标,说明"用料参差 接缝毛边 批量色差";卡片3标题"服务无保障"配红色问号图标,说明"设计能力弱 售后响应慢 定制难落地"。卡片标题白色粗体,说明浅灰色小号字。底部小字"源头工厂 一站式解决"科技蓝色小号字。 [比例分辨率] 3:4 竖版比例,4K 分辨率,文字清晰可辨,高清画质。 [负向提示词] 变形,水印,文字错乱,文字过小,产品图模糊,背景杂乱。
小6-66666666666666
基于原图优化海报排版和创意设计,优化信息层级,让版式更美观清晰,保留所有文字信息:华为全产品内购会,内部价GO!,手机|鸿蒙智行|笔记本|平板|耳机|手表|手环|充电宝|智慧屏,国补+店补+旧机焕新补,国补助力以物换物,闲置旧机0元置换,现在置换享额外优惠,全线通1000+商品 想换什么就换什么,可叠加国补8.5折+全线通置换商品优惠,旧手机旧平板旧电脑0元换手机平板蓝牙耳机充电宝智能手表剃须刀手环手表笔记本全线通会员权益。优化排版布局,增强视觉冲击力,提升设计创意感,原红色背景保留。
GD222275494
生成白色工业风三色钛合金螺丝展示图。参考图的格式、内容布局和配色:白色到浅灰色渐变背景,带有淡灰色六边形几何暗纹。浅灰色哑光台面,柔和倒影。三颗钛合金法兰头螺丝并排竖直站立,结构均与输入产品图完全一致(六角头三孔、法兰盘、螺纹比例),从左到右颜色依次为:钛金色、烧蓝紫色、亮银色。顶部居中主标题"多色可选 品质如一"深灰色大号粗体字,下方红色短横线。三颗螺丝下方对应圆角标签:左"钛金色"(金色底白字)、中"烧蓝色"(蓝紫色底白字)、右"原色"(灰色底深灰字)。底部浅灰色服务条,深灰色图标+文字三列:"航空钛合金"、"CNC一体成型"、"高强度耐腐蚀"。白色工业风格,规整专业。
文传
[主图 2] 3D打印学生毕设核心服务卖点图。 [氛围风格] 拼多多风格,简洁直白,信息清晰。 [画质] 商业摄影质感、光线柔和通透、产品清晰真实、画面干净高级。 [元素] 左侧展示3D打印手办完整产品,保持原产品外观颜色材质绝对一致,精细化处理不变形。右侧分区排列核心服务卖点,每个卖点配小图标。商品主体占比约40%,整体左右分栏版式,画面干净不拥挤。浅灰纯色背景。 [光影] 均匀柔光,文字和产品都清晰明亮,无强烈阴影。 [配色] 浅灰背景,产品保持原有配色,黑色文字配浅蓝卖点标签,对比清晰。 [视角构图] 产品左侧四分之三平视,整体左右布局工整,分区明确。 [文字版式] 顶部大标题“专业毕设定制”黑色大字。右侧分四块展示卖点,每块配浅蓝背景小标签:“可喷漆上色 ✔ 免费修图拆件 ✔ 质量问题免费重打 ✔ 按时交付 ❗ 延误老师沟通”,字体大小对比明显,主卖点加粗放大。文字不遮挡产品,整体对齐工整。 [比例分辨率] 1:1比例,2k分辨率;文字清晰可辨,超高清。 [负向提示词] 变形,水印,文字错乱,产品图模糊,背景杂乱,遮挡主体。
1r1mnhkv26agsCAw-HB
基于参考图重新设计为574px宽、678px高的竖版小尺寸海报(接近5:6比例)。深蓝色科技感背景,保留原图的科技蓝配色和发光风格。画面顶部居中主标题:"型材配件方案复用 · 一键全域同步",字体适当缩小以适配小尺寸。主标题下方是副标题:"告别逐条改公式,一套方案改动、全系列自动生效"。画面中部保留线框型材配件的核心主视觉,但尺寸适当缩小,四周的四个小标签(方案复用、全域生效、数据同步、规范统一)可以省略以节省空间。画面下方以2x2网格布局排列四个核心亮点卡片,每个卡片含图标和文字:左上"方案统一维护"、右上"一次修改,全域同步"、左下"公式快捷引用"、右下"灵活分层管理",卡片内说明文字精简保留核心内容。底部保留"数据驱动设计 · 方案创造价值"小字。整体版式紧凑协调,所有元素适配新尺寸,文字清晰可读,科技感发光风格与原图一致。画面中所有信息区域必须填充完整合理的内容。
GD479174854
[主图] 一键转矢量图服务电商首图。复刻参考图的核心风格:炫酷霓虹冲击电商风,蓝黑红黄色调对比强烈,视觉冲击力强。画质要求:商业设计质感,文字清晰锐利,画面干净饱满,视觉突出。元素保留原参考图内容:大标题"一键转矢量图",价格"一口价 10元",支持格式"AI CDR SVG DXF EPS PLT",交稿速度"最快 5分钟交稿",保持所有文案完整且位置排版和参考图一致,商品主体占比严格控制在60%-80%。配色:深蓝色放射渐变背景,白色立体大字带蓝色霓虹外发光,红黄撞色突出价格,彩色霓虹发光区分不同格式文件图标,红色底黄色字突出交稿速度,和参考图保持一致的色彩风格。光影:中心放射蓝色光线,霓虹外发光,强对比,每个文字元素都有清晰轮廓光,立体效果明显。视角构图:居中构图,放射状背景突出中心文字,满屏无边框,文字层级清晰,大字在上方,价格在中部,格式展示在中下部,交稿信息在最下方,排版和参考图一致。文字版式:大字主文案使用粗体立体字,价格用红色更大字号突出,格式用六个彩色发光方块区分,交稿信息用红底黄字大字突出,所有文字对比清晰,不遮挡主体,符合淘宝天猫爆款主图设计要求。比例分辨率:1:1比例,4K分辨率,文字清晰可辨,超高清。负向提示词:变形,水印,文字错乱,产品模糊,背景杂乱。
GD818190864
尺寸改为768×300,文字浮出机甲上面
咸鱼哇!
[主图-4] 钛合金外六角法兰带孔螺丝材质工艺细节图,微距特写+工艺展示。 [氛围风格] 精密制造工业风,突出工艺细节与高端质感。 [画质] 商业产品微距摄影质感,超高清,六角面、法兰边缘、螺纹、孔位内壁的金属反光细节极致清晰。 [元素] 画面主体为一颗烧蓝色(蓝紫渐变)钛合金外六角法兰带孔螺丝的头部特写,微俯视45度角度,占据画面中心偏左上,产品占画面约70%。保持螺丝外观(物理结构、外六角头型、头部侧面打孔、法兰盘、螺纹形态)与输入产品图一致,颜色为烧蓝炫彩色,杜绝任何变形。背景为浅灰白色渐变,干净简洁。画面右上角有一个红色边框的六边形小图,展示五轴CNC机床铣削加工的黑白特写;画面左下角有一个圆形放大框,展示螺纹牙型的超高精度微距特写,标注"高精度"。 [光影] 左上方主光斜射,烧蓝色金属表面形成绚丽的蓝紫渐变高光,六角棱线与法兰边缘高光锐利,螺纹牙峰反光清晰,立体感极强,暗部有自然过渡,金属质感高级。 [配色] 主色浅灰白背景;辅色烧蓝紫金属色;强调色正红+深灰文字。 [视角构图] 微俯视特写角度,产品头部为视觉中心,右上角和左下角各有一个信息小窗,构图饱满有层次。 [文字版式] 顶部居中主标题"材质工艺 精益求精"黑色超大号粗黑体,下方红色短横线装饰,再下方灰色中号副标题"五轴CNC一体成型 金属纤维流线连续"。右上角六边形小图上方红色文字"五轴联动铣削";左下角圆形放大图下方黑色文字"高精度"。文字清晰可读,不遮挡产品主要细节。 [输出要求] 1:1比例,文字清晰锐利,超高清微距摄影质感。 [负向提示词] 变形,文字错乱,产品模糊,背景杂乱,水印,电商平台Logo,螺纹变形,六角变形。
文传
[主图-2] 定制加工流程图,展示PU聚氨酯圆棒从来图到成品的五步工序流程。 [统一基调] 硬核工业风,1:1正方形,背景为深灰色工业质感背景,带金属纹理或网格线,整体硬朗专业。所有文字颜色统一为纯白色,字体为清晰端正的无衬线体,不变形不拉伸。 [画面] 画面采用横向或环形五步流程图式布局,依次展示五个工序环节,每个环节配有圆棒形PU零件的简化图形示意和工序名称。五个工序依次为:第一步"来图报价",配工程图纸/客户来图的示意图形;第二步"材料裁切",配圆棒状PU原材料被锯切/裁切的示意图形;第三步"雕刻机&CNC加工",配CNC车床对圆棒进行外圆精车和密封端面倒角加工的示意图形,此环节突出车刀在圆棒外圆面上精车以及端面倒角的工艺动作,视觉上比其他步骤更突出、更醒目;第四步"表面处理",配圆棒表面抛光/打磨的示意图形;第五步"成品检验",配质检员用千分尺测量检验圆棒外径和端面的示意图形。各步骤之间用白色箭头连接,表示流程顺序。画面顶部有白色标题"定制加工流程"。所有工序示意图形均采用半透明黄色圆棒零件为主体元素,保持产品识别一致性。 [光影质感] 硬核工业信息图风格,图形简洁有力,配色对比强烈。半透明黄色的圆棒图形保持通透质感,与首图产品视觉统一。整体光影硬朗,重点在信息传达的清晰度和工业力量感。 [配色] 背景深灰色/炭黑色工业质感,流程图形以半透明金黄色为主,线条和图标为白色,箭头为白色。所有文字均为纯白色。整体配色对比强烈,硬核工业感强。 [文字版式] 顶部主标题"定制加工流程"为白色无衬线粗体,字号较大。每个工序步骤下方标注工序名称,为白色无衬线常规体,字号适中,横排排列。所有文字清晰端正,不变形。画面中仅出现指定的流程文字,不出现任何额外自动生成的文字。 [输出要求] 1:1正方形比例,2K分辨率,流程图结构清晰,五步工序区分明确,CNC外圆精车与端面倒角环节突出,文字清晰无错字,字体端正不变形,画面干净无水印、无Logo、无多余杂物。
John366