已添加
登录/注册
将这张桩基施工图的背景改为纯白色,所有线条和文字都改为黑色,保…
将这张桩基施工图的背景改为纯白色,所有线条和文字都改为黑色,保持尺寸标注、文字说明和图纸内容完全不变,整体清晰规整,符合工程制图规范
GD127093346
2026.07.14
做同款
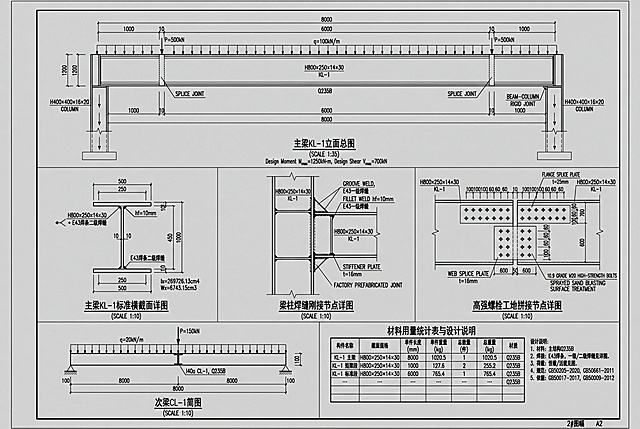
生成一张2#图幅的钢结构施工CAD图纸,包含六大绘图分区,第一角投影,遵循钢结构制图标准: 1. 主梁KL-1立面总图,比例1:35,总跨度8000mm,两端各1000mm短梁段,中间6000mm标准梁段,10mm拼接缝,焊接工字形截面H800×250×14×30,双线绘制上下翼缘单线绘制腹板,两端框架柱H400×400×16×20展示高度1200mm,标注拼接缝、梁柱节点、荷载、尺寸、构件编号、材质、计算说明、荷载传递路径; 2. 主梁KL-1标准横截面详图,比例1:10,绘制闭合工字形截面,标注截面尺寸、焊缝hf=10mm、E43焊条二级焊缝、截面惯性矩Ix=269726.13cm4、截面模量Wx=6743.15cm3; 3. 梁柱焊缝刚接节点详图,比例1:10,绘制竖向框架柱水平短梁十字构造,标注尺寸、坡口焊缝、角焊缝hf=10mm、加劲肋、工厂预制、E43焊条一级焊缝; 4. 高强螺栓工地拼接节点详图,比例1:10,断开绘制短梁和标准段留10mm缝,标注拼接盖板尺寸、10.9级M20螺栓排布、间距端距、喷砂处理要求; 5. 次梁CL-1简图,比例1:10,绘制I40a工字钢截面和简支梁受力简图,标注尺寸、跨度、荷载、构件信息; 6. 右下角放置材料用量统计表和设计说明,表格列:构件名称、截面规格、单件长度、单件重量、总数量、总重量、材质,设计说明包含材料Q235B、焊接连接要求、荷载条件、施工验收规范和设计依据GB50017-2017、GB50009-2012。 图纸所有文字、尺寸标注清晰准确,符合钢结构工程制图规范,黑白线条CAD风格。
GD571040726
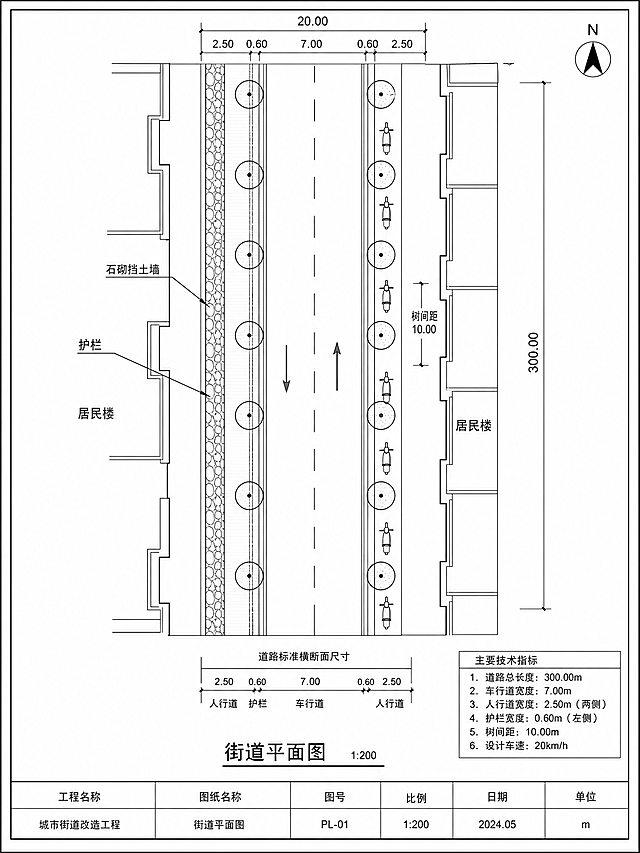
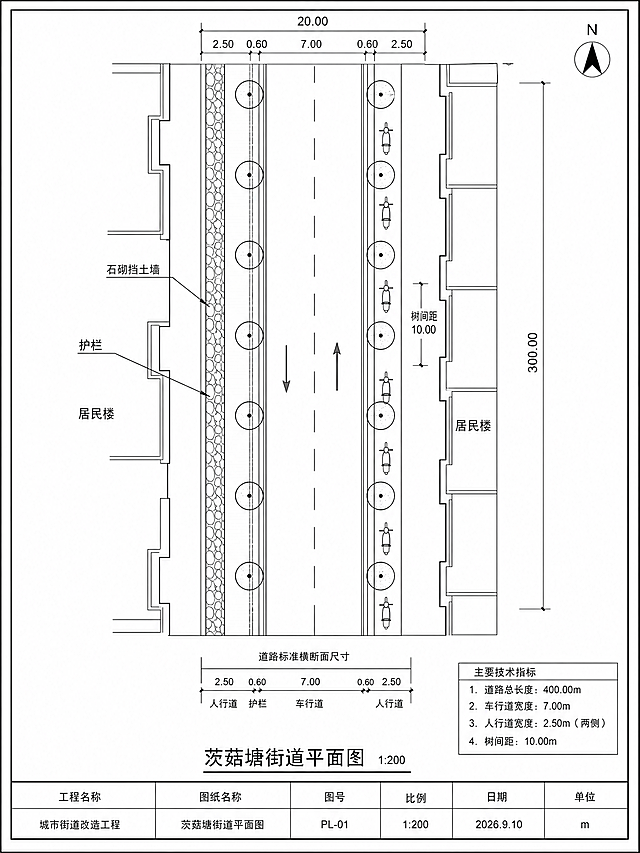
根据参考图的街道布局,生成一张CAD风格的街道平面图,俯视视角,黑白线条工程图风格。以街道为主体,街道总长度300米,包含双向车行道、两侧人行道、行道树(用圆形树池符号表示)、路边停放的电动车(简化符号)、左侧石砌挡土墙及护栏、两侧居民楼的平面轮廓。标注清晰的尺寸线和尺寸数字,标注街道总长度、车行道宽度、人行道宽度、树间距等关键尺寸。画面为标准CAD工程图纸效果,线条简洁规范,有图框感,专业建筑平面图风格。
木槿57336
修改这张工程图纸,将所有粗实线统一设置为0.7mm线宽,所有细实线统一设置为0.25mm线宽,保持原图纸内容、尺寸标注和文字信息完整不变
GD384272194
移除图纸右下角标题栏中的设计人员姓名(张三)、校对李四等所有签名和时间日期信息,保留其他图纸内容、尺寸标注、技术要求和标题栏框架不变,保持清晰工整的CAD机械制图风格,白底黑线
小乖 Circle
木槿57336
在原图技术要求部分补充第9条内容:9. 轴按弯扭组合交变载荷设计,键槽、轴肩圆角过渡控制应力集中,满足传动扭矩下的疲劳强度要求。保持原图其他所有尺寸标注、文字内容、绘图样式、布局不变,仅补充这一条技术要求
GD727565497
修改这张搅拌轴零件工程图TJ-01,按照以下要求修改: 1. 尺寸公差:将叶轮安装轴段修改为Φ50 k6(+0.018/+0.002),机械密封安装轴段修改为Φ50 f7(-0.025/-0.050),联轴器安装轴段修改为Φ50 h6(0/-0.016),键槽宽度修改为14 JS9(±0.0215),轴上键槽深度修改为5.5(+0.1/0) 2. 形位公差:基准改为两端配合轴颈公共轴线 A-B,配合轴段圆柱度0.008 mm,叶轮/密封轴段径向圆跳动0.02 mm基准A-B,轴肩端面圆跳动0.02 mm基准A-B,键槽对称度0.02 mm基准A-B,全轴母线直线度0.05 mm 3. 表面粗糙度:配合安装面Ra 1.6 μm,密封摩擦工作面Ra 0.8 μm,键槽工作面Ra 3.2 μm,非配合光轴段Ra 6.3 μm,螺纹表面Ra 12.5 μm 4. 结构修改:所有轴肩过渡圆角改为R1.5,键槽两端做圆弧收尾,螺纹退刀槽设置为宽5mm,深0.5mm,槽底圆角R0.5 5. 技术要求替换为:1. 材料:022Cr17Ni12Mo2(316L),符合GB/T 14976,固溶态供货,抗拉强度≥480MPa;2. 整体车削加工,不允许拼焊;3. 车削后进行410℃×2h去应力退火,消除加工残余应力;4. 与物料接触表面抛光至Ra≤1.6μm,密封工作面Ra≤0.4μm;5. 轴全长直线度公差≤0.05mm;6. 与叶轮组装后整体动平衡精度不低于G6.3级;7. 所有轴肩、键槽端部圆角过渡,减小应力集中;8. 未注形位公差按GB/T 1184-K级,未注尺寸公差按GB/T 1804-m级 保持原图比例和工程图格式,修改内容准确无误
小乖 Circle
在现有叶轮零件工程图基础上,保持所有原有内容和主体不变,在技术要求部分新增第9条内容:9. 叶轮120°均布位置度保证动平衡精度,降低传动系统附加振动载荷。保留原图纸所有格式、文字、尺寸标注,仅补充这一条文字内容。
GD727565497
机械工程图纸,绘制圆柱形立式搅拌罐,包含:1.主视图为剖视图,从中间切开,显示内壁、壁厚3mm、底板厚度5mm、底部侧面出料口位置,出料口外径Φ25mm,壁厚2mm,伸出长度50mm,距底板上表面10mm;2.俯视图,显示圆形罐口、三个支腿120°均布分布;3.完整尺寸标注:槽体内径Φ260mm,槽体圆柱段高度400mm,底板直径Φ266mm,支腿为角钢40×40×4,长度300mm;4.标注表面粗糙度符号:内壁Ra 1.6,外壁Ra 6.3;5.标题栏:"图名:搅拌槽体,材料:06Cr19Ni10,比例:1:2";6.技术要求区域,槽体型式为圆柱形立式罐,平底,敞口,支腿3个均布焊接在罐体外壁下部,材料为06Cr19Ni10(304不锈钢)。标准CAD工程图纸样式,黑白线条清晰。
小乖 Circle
高精度精密机械工程图纸:搅拌轴,专业CAD制图画风,线条清晰锐利,标注完整精准,排版工整美观。幅面A1,包含以下视图:1.主视图(全长比例1:5,展示轴全长各段尺寸);2.A-A断面图(比例1:1,键槽处,展示键槽截面尺寸);3.B-B断面图(比例1:1,销孔处,展示销孔截面尺寸);4.C局部放大图(比例2:1,轴肩处,清晰展示退刀槽与圆角细节尺寸);5.D局部放大图(比例2:1,螺纹处,清晰展示螺纹收尾与退刀槽细节尺寸)。 轴参数: 总长1650mm,毛坯Ø55mm 316L不锈钢圆棒。 轴段从上到下: 1.联轴器连接段(顶部):长80mm,直径Ø50 k6 (+0.018/+0.002),键槽宽14 JS9深5.5mm长70mm,从顶端向下5mm起始,轴端倒角2x45度 2.密封段:长120mm,直径Ø50 f7 (-0.025/-0.050),表面粗糙度Ra≤0.4,与第一段同直径平滑过渡 3.上部光轴段:长400mm,直径Ø50 e8 (-0.050/-0.089),表面粗糙度Ra≤1.6,与第二段R3圆角过渡 4.中间轴承支撑段:长50mm,直径Ø55 k6 (+0.021/+0.002),表面粗糙度Ra≤0.8,上方轴肩直径Ø60高5mm圆角R1.5,下方退刀槽宽3mm底径Ø48mm 5.中部光轴段:长700mm,直径Ø50 e8 (-0.050/-0.089),表面粗糙度Ra≤1.6 6.叶轮安装段:长90mm,直径Ø50 k6 (+0.018/+0.002),键槽宽14 JS9深5.5mm长80mm,从段顶部向下5mm起始,与第五段R3圆角过渡 7.锁紧螺纹段(底部):长60mm,螺纹M45x2-6g左旋,有效长度45mm,退刀槽宽5mm底径Ø42mm,轴端Ø35钻孔深15mm,销孔Ø8横向贯穿距底端10mm,上方轴肩直径Ø58高4mm圆角R2 两端B型中心孔 B3.15/10 (GB/T 145) 形位公差: 密封段Ø50 f7圆柱度0.005,径向圆跳动0.02(基准A-B) 轴承段Ø55 k6圆柱度0.005,径向圆跳动0.01(基准A-B) 叶轮安装段Ø50 k6径向圆跳动0.02(基准A-B) 叶轮键槽、联轴器键槽14 JS9对称度0.02(基准C) 技术要求: 1.材料022Cr17Ni12Mo2 (316L),符合GB/T 1220,固溶态供货,抗拉强度≥480MPa 2.整根圆棒加工,不允许拼接焊接 3.车削后去应力退火410℃×2h缓冷 4.与物料接触表面抛光至Ra≤1.6,密封面Ra≤0.4 5.全长直线度公差≤0.05mm 6.与叶轮组装后整体动平衡精度G6.3级 7.轴肩圆角≥R1.5防止应力集中 8.未注形位公差按GB/T 1184-K,未注尺寸公差按GB/T 1804-m 专业工业图纸风格,白底黑线,图层清晰,所有尺寸公差形位公差材料技术要求标题栏完整清晰标注,图纸编号TJ-01、名称搅拌轴、材料316L、比例1:5局部1:1数量1,工整排版
小乖 Circle
钢结构施工图,总长36000mm,总高8000mm,包含9根立柱和上下通长横梁,有标准尺寸标注和柱位编号,清晰可编辑的工程图纸,适合施工深化使用
利牛耗材江南市场袋子批
根据参考图,重新生成清晰的抗滑桩与预应力锚索立面布置CAD图纸,保留所有尺寸标注、文字标注和图纸结构,修正模糊错误的尺寸文字,使用清晰的黑色线条和白色背景,符合工程CAD图纸标准
GD533056033
瓷砖错乱拼接背景墙立面图,CAD施工图纸风格,黑色线条白色背景,标注材质尺寸,清晰规整的工程制图风格
用户NostNmTe
钢结构施工图,总长36000mm,总高8000mm,包含9根立柱和上下通长横梁,有标准尺寸标注和柱位编号,清晰可编辑的工程图纸,适合施工深化使用
利牛耗材江南市场袋子批
生成风景园林构筑物三向立面施工图,包含该平面图中廊架/景墙/水景构筑物的正立面、侧立面、背立面三张并列排布,正交正投影无透视,CAD纯黑白线稿;严格遵循CJJ/T 67-2015园林制图规范,轮廓粗实线,分格、收边、管线、铺装分格细实线;添加完整标高标注、竖向尺寸引线、材料索引标注、图例、图框标题栏;清晰表达构筑物高差、压顶、基座、格栅、台阶、压边线条;线条工整干净,无填充色彩、无阴影、无3D透视、无人物植被渲染,工程制图精度,比例1:100,竖向标高完整,构件分割清晰,用于施工下料
GD353210623
保留原图所有CAD尺寸标注和指北针,将左侧文字"绿植区 8000×20000"修改为"房屋遮阳休闲区 8000×20000",将右侧文字"绿植区 6000×20000"修改为"牌坊放置区 6000×20000",重新绘制入口台阶,让台阶线条更加清晰锐利,保持黑白CAD线稿风格,所有线条和标注都清晰可辨,纯白背景黑色线条
Bellflower of Ireland
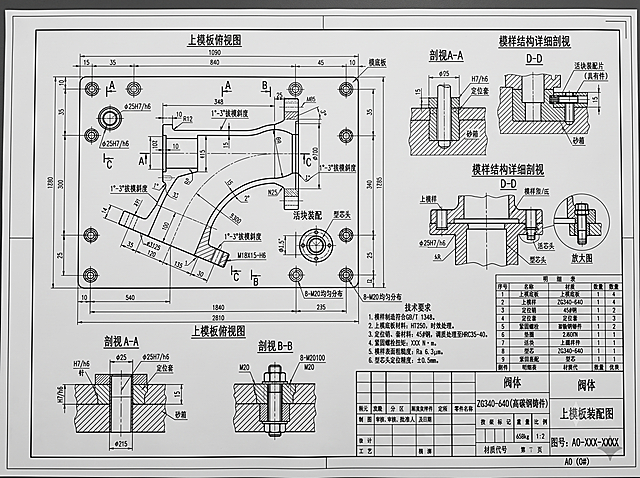
依照国家机械制图标准,重新绘制ZG340-640材质铸造高碳钢阀体的上模板装配图,清晰标注装配尺寸、定位导向及紧固方式,绘制完整模样结构和模底板,0#标准图纸尺寸,线条清晰标注规范
GD409880800
绘制三角分形叶轮零件工程图,图纸编号TJ-02,幅面A1,比例1:2,材料022Cr17Ni12Mo2。包含以下视图:1.主视图(径向投影全剖, 1:2, 左侧中央),包含轮毂剖面外径Ø80总高70内孔Ø50,Ø50 H7(+0.025/0)粗糙度Ra1.6,键槽宽14 JS9(±0.0215)深5.5(+0.2/0)长60,顶部3个M8螺孔120度均布深15,底部定位台阶Ø55高5,叶片截面矩形厚6(±0.3)沿8度后掠角至叶尖Ø450,两侧角焊缝焊角4mm,标注叶轮外径Ø450(±1.0),底面为轴向基准;2.俯视图(轴向投影, 1:2, 主视图下方),包含3叶片120度均布,1片完整轮廓按坐标P1(40,5) P2(70,9) P3(120,14) P4(135,5) P5(150,14) P6(225,22) P7(225,-10) P8(150,-14) P9(135,-5) P10(120,-14) P11(70,-10) P12(40,-7)闭合,另2片为细双点划线,标注120度(±0.5度)和Ø450(±1.0),标识B局部放大区域;3.向视图A(垂直叶片投影, 1:2, 右上),表达叶片真实形状,分形缺口深9(±0.5),标注最宽32mm和厚度6(±0.3);4.B局部放大图(2:1, 右中),分形缺口细节,圆角R1.5,标注缺口深9(±0.5)、跨度30mm、圆角R1.5;5.C局部放大图(5:1, 右下),叶尖倒圆角R2,边缘0.5×45度倒钝,粗糙度Ra0.8。完整标注所有尺寸公差:Ø80 h11(-0.19/0)、70(±0.15)、Ø50 H7(+0.025/0)、14 JS9(±0.0215)、5.5(+0.2/0)、60、6(±0.3)、8度(±1度)、120度(±0.5度)、Ø450(±1.0)、9(±0.5)、R2、R1.5、0.5×45度。标注形位公差:轮毂两端面对内孔轴向圆跳动0.02,叶轮外圆对内孔径向圆跳动0.05。标注表面粗糙度:轮毂内孔Ra1.6、叶片表面Ra0.8、其余Ra3.2。完整列出技术要求,清晰工整的机械工程图纸风格,不要添加姓名和时间
小乖 Circle
修改该搅拌轴工程图,改为纯白色背景,所有线条和文字都改为黑色,保持所有图纸内容、尺寸标注、布局完全不变,生成标准白底黑字的机械图纸
小乖 Circle
根据提供的阀体零件图,绘制符合国家制图标准的上模板装配图(0#),标注装配尺寸,表达定位、导向及紧固方式,设计并绘制模样结构和模底板,铸件材质为铸造低碳钢ZG230-450,采用普通砂型铸造,机械化大批量生产
GD409880800
修改这张三叶后倾叶轮零件图,按照要求修改以下内容: 1. 尺寸公差:轮毂内孔改为Φ50 H7(+0.030/0);轮毂键槽宽度改为14 JS9(±0.0215);轮毂键槽深度改为3.8(+0.1/0);叶轮外径改为Φ450 h11(0/-0.35);叶片后倾角改为45°±1° 2. 形位公差(基准:轮毂内孔轴线):添加轮毂端面垂直度0.05 mm;添加叶片位置度0.2 mm,120°均布;保留原图原有标注 3. 表面粗糙度:轮毂内孔配合面改为Ra 1.6 μm;轮毂定位端面改为Ra 3.2 μm;叶片工作面改为Ra 1.6 μm;其余标注保持原图内容和清晰排版不变,保持原图整体工程图结构不变。
小乖 Circle
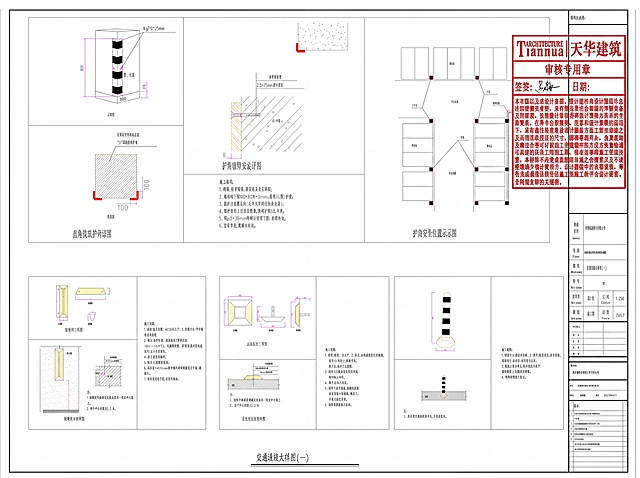
将图纸调整为横向A2尺寸,调整图纸右上角红色印章大小为7.2厘米乘以9.2厘米,保持图纸内容和印章文字清晰不变
半岛茶屿
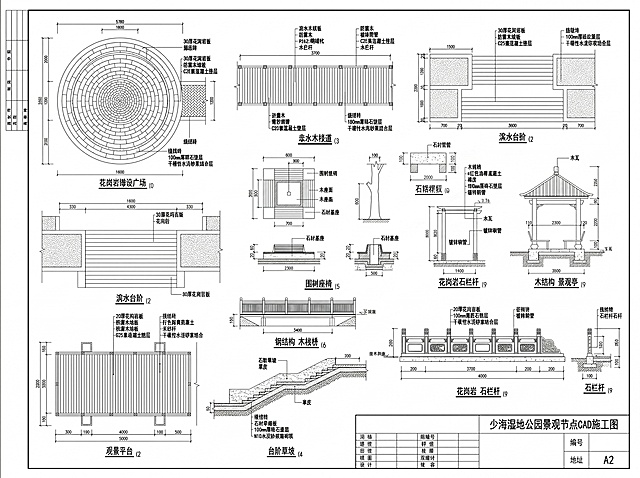
在现有少海湿地公园CAD施工图基础上,增加更多景观节点,补充更多剖面和大样图,进一步充实A2图纸内容,体现更多设计工作量,保持黑白线稿,保留所有原有节点标注和材料工艺说明,整体仍为A2幅面排版
1r6vxkhsmxzpOobw-HB
根据提供的阀体零件图,生成符合GB国家制图标准的砂型铸造模具上模板装配图,包含装配尺寸标注、定位导向紧固方式表达、模样结构设计、模底板设计,采用0#图幅,清晰工整的工程装配图纸
GD409880800
根据提供的阀体零件图,依照国家绘图标准生成铸造模板装配图,标注装配尺寸,表达定位、导向及紧固方式,完成模样结构和模底板设计制图,保持工程图清晰规范
GD409880800